Быстрый ответ
Краткий ответ: Тестирование, визуальный осмотр и упаковка — это последний шанс остановить дефектный индуктор до того, как он попадет в машину подбора и размещения клиента. Укажите три вещи: полный набор электрических испытаний (индуктивность, DCR, Q и, где это уместно, ток насыщения), метод инспекции, который может увидеть внутренние дефекты (УФ-ИК термография обнаруживает скрытые трещины, которые не видны при оптическом осмотре), и этап упаковки, точность индексирования полостей которого соответствует допуску подающего устройства оборудования клиента.
Почему последний этап определяет уровень утечки дефектов
Каждый процесс перед этим уже добавил ценность к детали. Намотка, склеивание и пайка уже оплачены. Если дефектный индуктор проходит финальный этап, вы не просто отправляете дефект — вы отправляете все затраты на предыдущие этапы, плюс стоимость остановки линии клиента, когда он выйдет из строя.
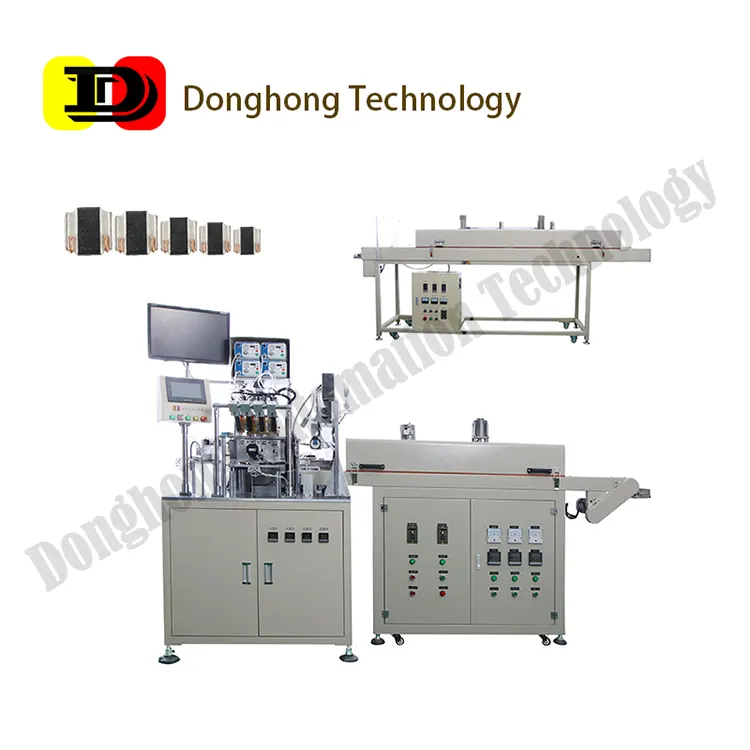
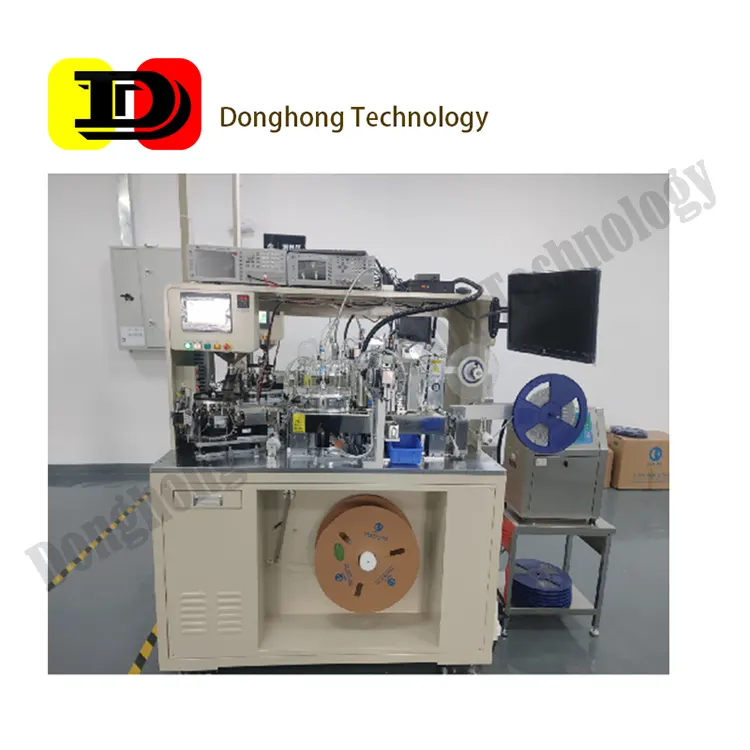
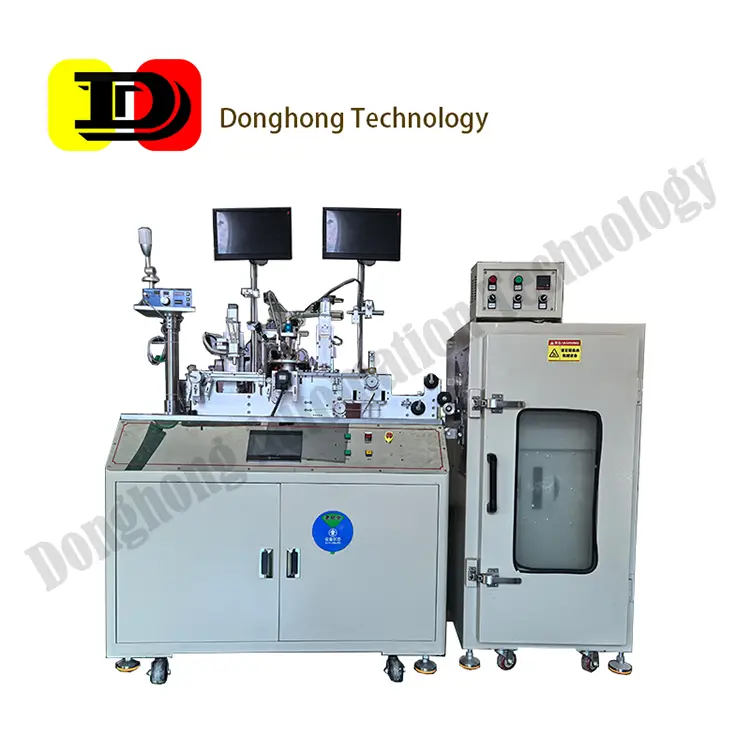
Эта асимметрия объясняет, почему этап тестирования и упаковки требует такого же внимания к спецификациям, как и машина намотки. Это также этап, на котором существует самый широкий диапазон архитектур машин, от простого электрического тестера до интегрированной платформы, объединяющей электрическое тестирование, визуальный осмотр, маркировку и упаковку в одну операцию.
Электрический тест: что необходимо измерять
- Индуктивность (L) на заданной частоте. Индуктивность зависит от частоты. Тестирование на неправильной частоте дает значение, которое не коррелирует с измерением в цепи клиента. Частота тестирования должна соответствовать применению — обычно 100 кГц или 1 МГц для силовых индукторов, выше для радиочастотных деталей.
- DC-сопротивление (DCR). DCR напрямую влияет на эффективность преобразования энергии. Оно также служит косвенным индикатором дефектов намотки: DCR вне допуска обычно означает неправильное количество витков или частично сломанную жилу.
- Коэффициент качества (Q). Для радиочастотных и высокочастотных керамических индукторов Q на рабочей частоте является параметром, от которого зависит проект клиента.
- Импеданс и поведение при насыщении для индукторов общего режима и силовых индукторов, где функция детали заключается в подавлении, а не в накоплении энергии.
Машина тестирования, которая измеряет только индуктивность, пропустит детали, которые клиент отклонит по DCR. Укажите полный набор параметров, опубликованный в техническом паспорте вашей готовой детали — а не его подмножество.
Скрытые трещины и пределы оптической инспекции
Чиповые индукторы могут содержать дефекты, которые физически невидимы снаружи: трещины внутри магнитного сердечника или под подложкой катушки. Их иногда называют темными трещинами. Они возникают из-за механического напряжения во время формовки, прессования или обработки, и они совершенно не изменяют внешний вид детали.
Оборудование для традиционной оптической инспекции — камеры, смотрящие на видимую поверхность — не может их обнаружить, потому что видимый свет не проникает в материал сердечника. Деталь с скрытой трещиной также может пройти электрический тест при комнатной температуре, потому что трещина еще не распространилась в путь тока.
Неисправность проявляется позже. Во время процесса повторного плавления клиента тепловое расширение открывает трещину; в процессе эксплуатации механическое или тепловое циклирование способствует ее распространению. Результатом становится дрейф индуктивности, разрыв цепи или короткое замыкание — и поскольку дефект возник на вашем заводе, неисправность приписывается вашей детали, даже если она проявилась на линии клиента или в поле.
Это особенно важно для приложений с высокой надежностью: автомобильные источники питания, модули быстрой зарядки и базовые станции связи, где одна поломка в поле несет непропорциональные затраты.
УФ-ИК термография: как это работает и когда ее использовать
Активная термография преодолевает ограничение, которое останавливает пассивную инфракрасную инспекцию. Пассивная инфракрасная инспекция зависит от собственного теплового излучения детали — при комнатной температуре индуктор практически не имеет температурной разницы для изображения, а трещина не генерирует собственного тепла.
Активный метод сначала возбуждает деталь (например, с помощью УФ или ИК энергии), а затем изображает тепловой ответ. Трещина нарушает теплопроводность через материал, поэтому область вокруг нее нагревается и остывает с другой скоростью, чем окружающий твердый материал. Тепловой сигнал — это то, что фиксирует камера — дефект становится видимым через материал, а не на нем.
На практике это означает, что УФ-ИК термография может использоваться как этап инспекции в процессе для деталей, предназначенных для приложений с высокой надежностью, и как инструмент аудита для проверки того, что параметры формовки и прессования находятся под контролем. Это не заменяет электрическое тестирование: трещина, которая еще не повлияла на путь тока, проходит электрический тест, что именно тот случай, который этот метод предназначен для выявления.
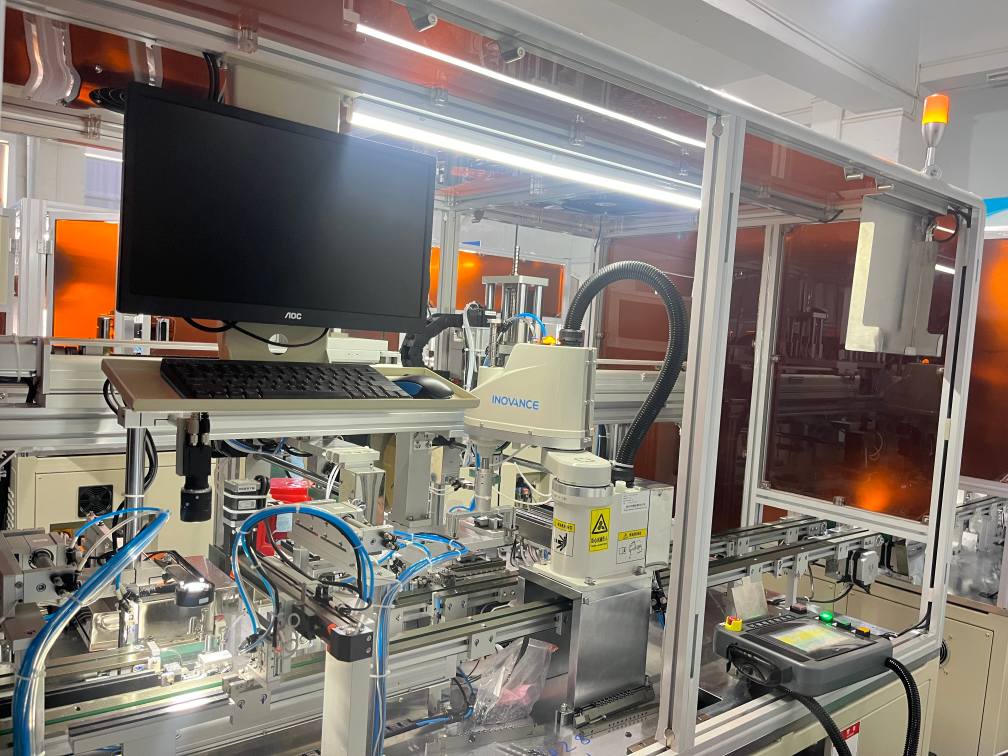
Архитектура упаковки с индексирующим диском и лентой с катушкой
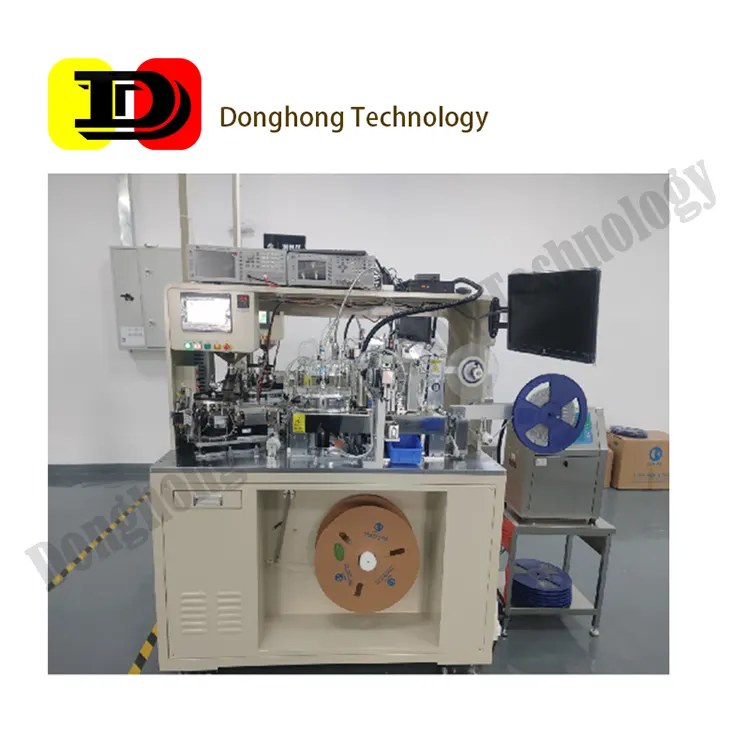
Этап упаковки преобразует протестированные детали в катушку, которую машина подбора и размещения клиента может использовать без вмешательства. Две архитектуры доминируют:
- Тип с индексирующим диском. Детали перемещаются по вращающемуся диску через тест → инспекцию → ориентацию → загрузку в карман → упаковку. Диск обеспечивает фиксированное время цикла на позицию, что делает производительность предсказуемой и удерживает каждую инспекционную станцию на месте. Эта архитектура подходит для массового производства одной семьи деталей.
- Тип в линию. Детали движутся линейно через станции. Переключение между размерами деталей обычно быстрее, что подходит для фабрики, работающей с множеством номеров деталей малых объемов.
Какую бы архитектуру вы ни выбрали, необходимо указать четыре параметра упаковки:
- Допуск позиции кармана — точность размещения детали внутри кармана подающей ленты. Если это превышает допуск подающего устройства клиента, сопло пропускает деталь, и линия клиента останавливается.
- Согласованность ориентации — для деталей с полярностью или асимметричным выводом ориентация должна быть проверена, а не предполагаться.
- Прочность герметизации накладной ленты — прочность герметизации должна быть достаточно высокой, чтобы выдержать транспортировку, и достаточно низкой, чтобы клиент мог ее открыть. Это спецификация, а не стандарт машины.
- Точность подсчета катушки — фактическое количество на катушке по сравнению с этикеткой. Неполные подсчеты обнаруживаются на линии клиента и наносят ущерб доверию непропорционально их стоимости.
Таблица спецификаций тестирования и упаковки
| Этап | Параметр | Почему это важно | Как проверить при приемке |
|---|---|---|---|
| Электрический тест | Частота тестирования для L; полный набор параметров (L, DCR, Q по мере необходимости) | Индуктивность зависит от частоты; частичные наборы параметров позволяют дефектам ускользать | Корреляция с эталонным LCR-метром на 30 образцах |
| Электрический тест | Производительность тестирования по сравнению с набором параметров | Большее количество параметров занимает больше времени; баланс линии зависит от этого | Измерьте фактическое время цикла при полном наборе параметров |
| Визуальная инспекция | Внешняя геометрия: сколы, загрязнения, выравнивание выводов | Обнаруживает дефекты, которые могут привести к сбоям в подаче или пайке | Библиотека известных хороших и плохих образцов |
| Внутренняя инспекция | УФ-ИК термография для скрытых трещин | Оптические методы не могут видеть внутри сердечника; трещины проходят электрический тест при комнатной температуре | Скорость обнаружения на специально треснувших образцах |
| Упаковка | Допуск позиции кармана; проверка ориентации | Превышение допуска подающего устройства останавливает линию клиента | Измерьте смещение кармана на 100 последовательных карманах |
| Упаковка | Прочность герметизации накладной ленты; точность подсчета катушки | Неисправности герметизации и неполные подсчеты проявляются у клиента | Тест на силу отрыва; проверка подсчета на катушку |
Контрольный список приемки для машины тестирования и упаковки
- Покрывает ли тестовый набор каждый параметр в вашем техническом паспорте готовой детали?
- Является ли частота тестирования программируемой для каждого номера детали и записывается ли она в данных отслеживания?
- Может ли машина отклонять и сегрегировать детали по режиму отказа, а не в один общий контейнер для отклоненных? Сегрегация по режиму отказа превращает данные инспекции в обратную связь по процессу.
- Способен ли метод инспекции обнаруживать внутренние дефекты или только поверхностные?
- Указан ли допуск позиции кармана как число и измеряется ли он на ваших деталях?
- Доступна ли регистрация данных для каждой детали — результат, значения параметров, временная метка? Это позволяет проследить жалобу клиента до производственного окна.
- Указано ли время переключения для размеров деталей, которые вы действительно используете?
Если вы отправите нам ваш технический паспорт детали и спецификацию подающего устройства оборудования клиента, мы подтвердим соответствующий набор тестовых параметров и допуски упаковки. Отправьте запрос с прикрепленным техническим паспортом, чтобы начать.
Часто задаваемые вопросы
Почему треснувший индуктор проходит электрический тест?
Потому что при комнатной температуре трещина еще не прервала путь тока или значительно не изменила индуктивность. Дефект становится электрически видимым только тогда, когда тепловое расширение во время повторного плавления или механическое напряжение в процессе эксплуатации открывают его дальше. Вот почему внутренние методы инспекции, такие как активная термография, необходимы в дополнение к электрическому тестированию.
В чем разница между пассивной и активной термографией?
Пассивная инфракрасная инспекция зависит от тепла, которое деталь уже излучает, что незначительно при комнатной температуре. Активная термография сначала возбуждает деталь, а затем изображает тепловой ответ; трещина изменяет локальную скорость теплопроводности, создавая обнаруживаемый сигнал. Только активный метод работает для инспекции компонентов при комнатной температуре без питания.
Должно ли тестирование происходить до или после упаковки?
Электрическое тестирование и инспекция должны происходить до загрузки в карман, чтобы отклоненные детали никогда не попали в подающую ленту. Тестирование после упаковки требует от машины извлечь и заменить деталь внутри запечатанного кармана, что добавляет режим отказа без пользы.
Как выбирается частота тестирования?
Она должна соответствовать частоте, на которой клиент указывает или измеряет деталь. Силовые индукторы обычно указываются на 100 кГц или 1 МГц; радиочастотные и высокочастотные керамические детали указываются на более высокие частоты. Тестирование на частоте, отличной от указанной в паспорте, дает значение, которое не будет коррелировать с входной инспекцией клиента.
Может ли одна машина выполнять как тестирование, так и упаковку?
Да, и интегрированные платформы уменьшают обработку. Компромисс заключается в времени переключения и стоимости остановки: если тестер и упаковщик являются одним устройством, неисправность останавливает обе функции. Для производства с высоким разнообразием некоторые фабрики намеренно держат их отдельно. Укажите, какая модель подходит для вашего ассортимента перед заказом.
Компания Dongguan Donghong Automation Technology Co., Ltd. производит машины для тестирования и упаковки, станции визуального осмотра и полные автоматизированные линии для индукторов на своем заводе площадью 5000 кв. м в Дунгуане, провинция Гуандун. Основана в 2013 году, имеет более 50 патентов и 8 авторских прав на программное обеспечение. Свяжитесь с нами, чтобы обсудить ваш набор тестовых параметров и допуски упаковки.