Быстрый ответ
Краткий ответ: Качество SMD-индуктора определяется тремя последовательными процессами — намоткой, склеиванием и пайкой. Сначала укажите намотку (контроль натяжения и точность витков задают электрическую базу), затем склеивание (объемDispensing и позиционная точность задают механическую базу), и, наконец, пайку (термический профиль и точность размещения задают надежность соединения). Покупка одной машины без соответствия с двумя другими является наиболее распространенной причиной того, что линия хорошо тестируется в образцах, но отклоняется в массовом производстве.
Почему последовательность процессов определяет выход, а не отдельные машины
Линия производства индуктора представляет собой цепь передачи допусков. Процесс намотки производит катушку, индуктивность которой зависит от количества витков и натяжения. Процесс склеивания фиксирует геометрию этой катушки внутри сердечника с контролируемым объемом клея. Процесс пайки создает электрическое соединение между выводом катушки и терминальным электродом.
Каждый процесс использует допуск, оставленный предыдущим. Если намотка оставляет разброс индуктивности ±5%, никакая точность на следующих этапах не восстановит его — склеивание и пайка верно воспроизведут этот разброс в готовом компоненте. Вот почему опытные покупатели указывают от электрического параметра назад, а не от каталога машин вперед.
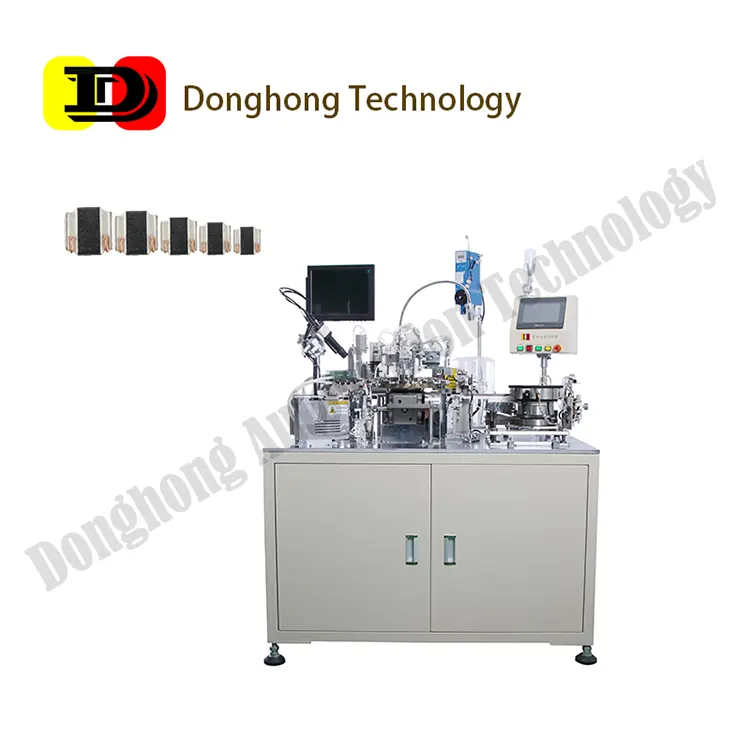
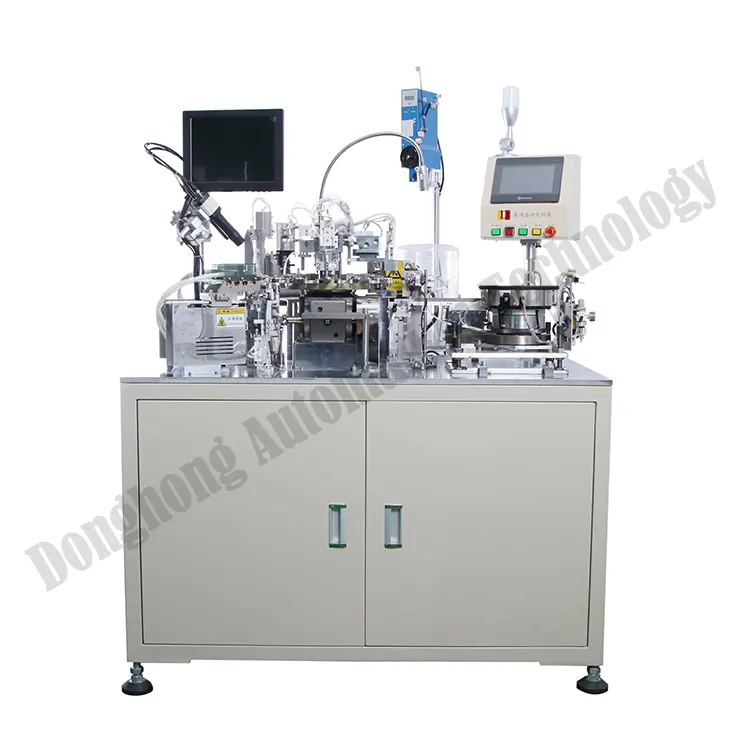
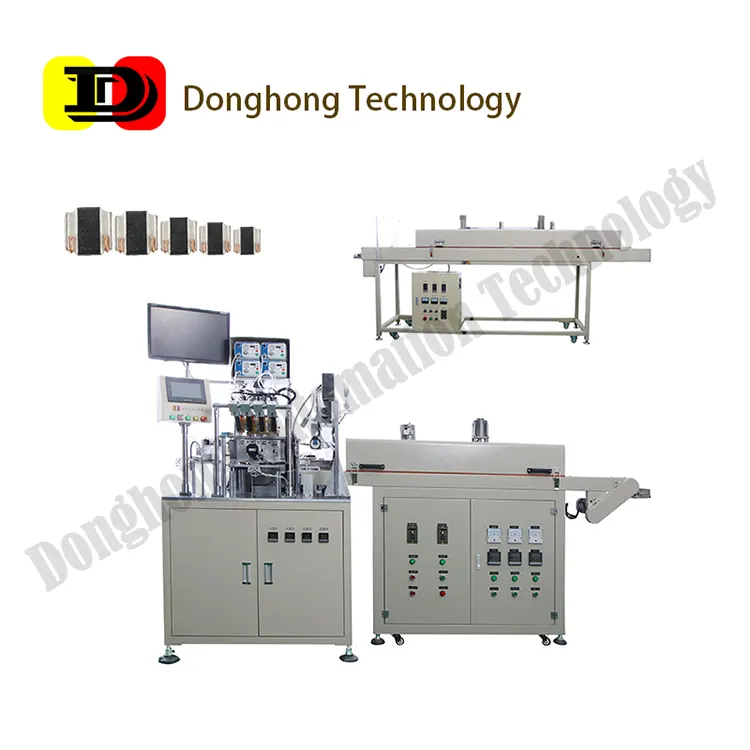
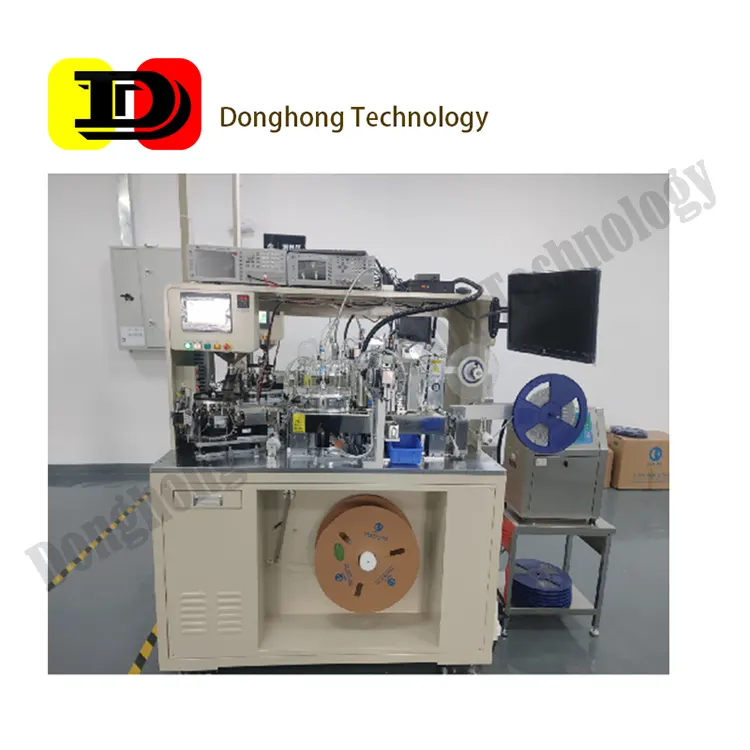
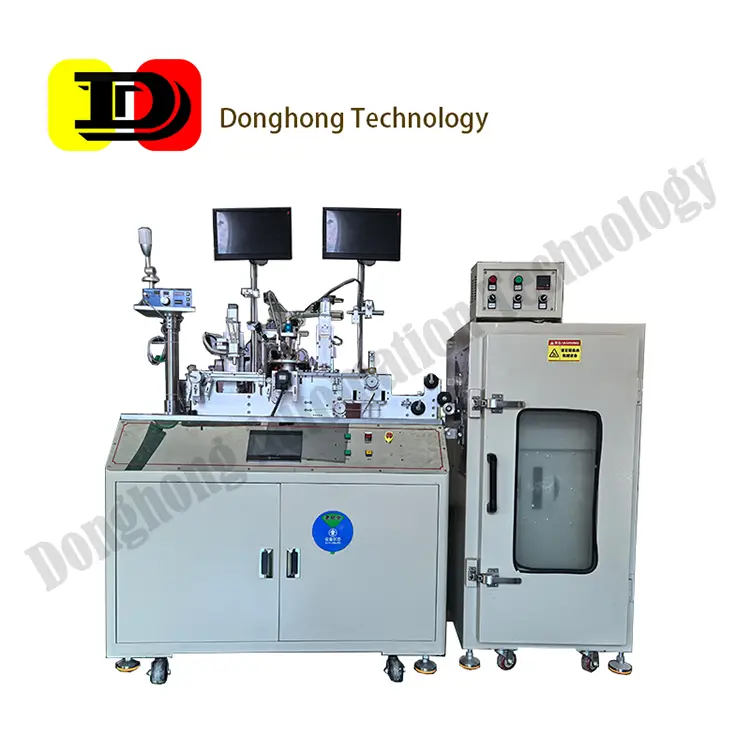
Компания Dongguan Donghong Automation Technology производит оборудование для автоматизации индуктора с 2013 года, охватывая машины для намотки, дозирования, пайки, тестирования и упаковки для полного спектра индуктивностей типа T-Core, общего режима, NR, высокочастотной керамики, формованных, экранированных и CD типов. Этот опыт по семи семействам индуктивностей является практической основой для логики выбора ниже.
Процесс первый: намотка — натяжение, витки и отход провода
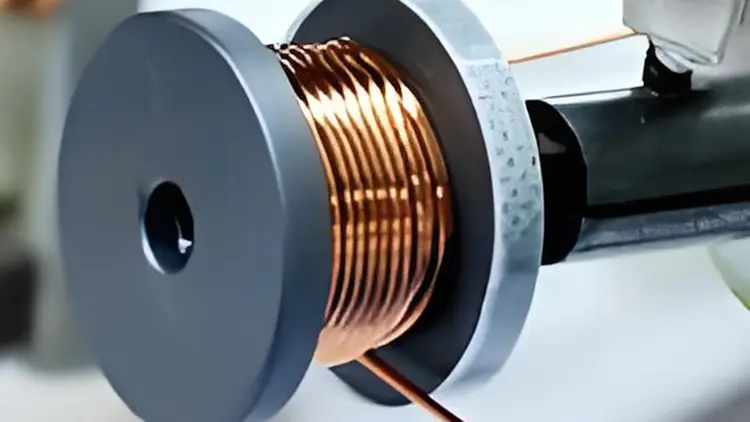
Намотка — это место, где создается электрическая производительность. Три переменные имеют наибольшее значение:
- Контроль натяжения провода. Натяжение, которое варьируется во время одной катушки, изменяет удлинение провода, что изменяет эффективное сечение и, следовательно, постоянное сопротивление (DCR). Контроль натяжения на основе сервоприводов с замкнутым контуром поддерживает целевую силу на протяжении фаз ускорения и замедления каждого витка.
- Количество витков и укладка. Для многослойных намоток точка перехода между слоями должна контролироваться, чтобы провод не пересекал сам себя. Пересечение создает локализованный выпуклость, которая позже мешает полости сердечника во время склеивания.
- Отход провода. Каждое начало и конец катушки производят отходы. Автоматическая обработка проводов (резка, зажим и позиционирование) отделяет машину, которая теряет 5% меди, от той, которая теряет менее 2%.
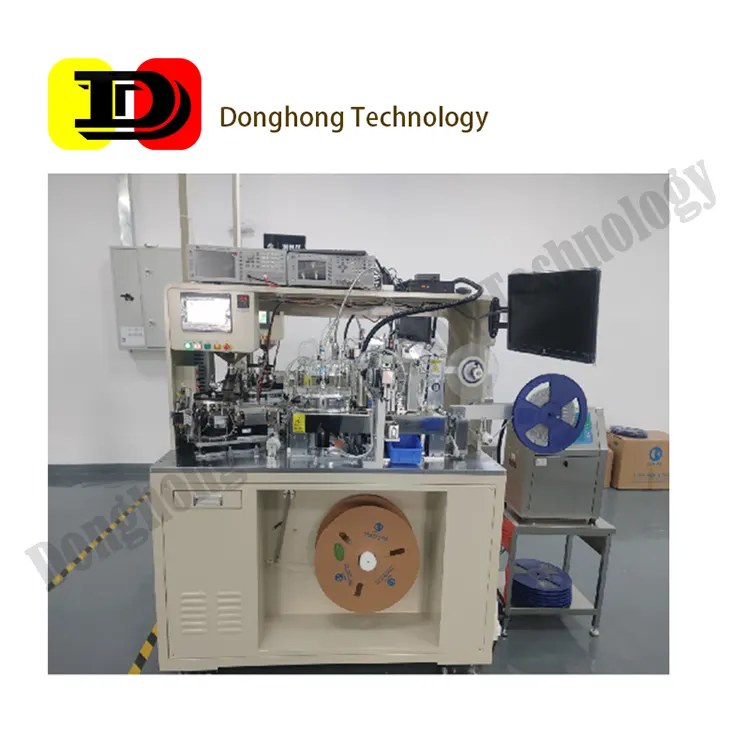
Интегрированная визуальная инспекция на основе ИИ, встроенная в машину для намотки, теперь обнаруживает дефекты пересечения провода и отсутствующих витков на стадии катушки, а не после инкапсуляции, когда деталь уже списана. Для NR магнитных клеевых индуктивностей машина для намотки обычно сочетается с интегрированным устройством для намотки и склеивания, чтобы катушка была зафиксирована до того, как она сможет расслабиться.
Процесс второй: склеивание — объемDispensing и многослойная синхронизация
Склеивание превращает свободную катушку в размерно стабильный компонент. Это процесс, который чаще всего недооценивается на этапе спецификации, потому что поведение клея не видно в готовой детали.
- Повторяемость объемаDispensing. Недостаточное заполнение оставляет катушку свободной для движения при термическом цикле; избыточное заполнение приводит к вытеканию клея на терминальную область и вызывает дефекты пайки позже. Объемное или временно-давленное дозирование с замкнутым контуром поддерживает объем на протяжении смены.
- Позиционная точность. Насадка должна достигать повторяемой позиции XY относительно каждой полости. Многослойные конфигурации позволяют нескольким головкам дозирования работать параллельно, что делает процесс экономичным при высоком выходе.
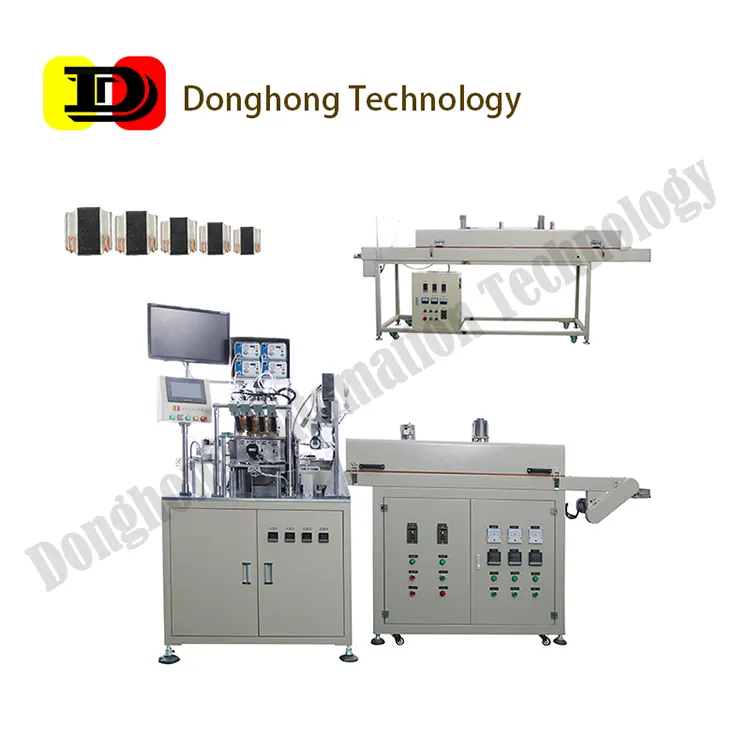
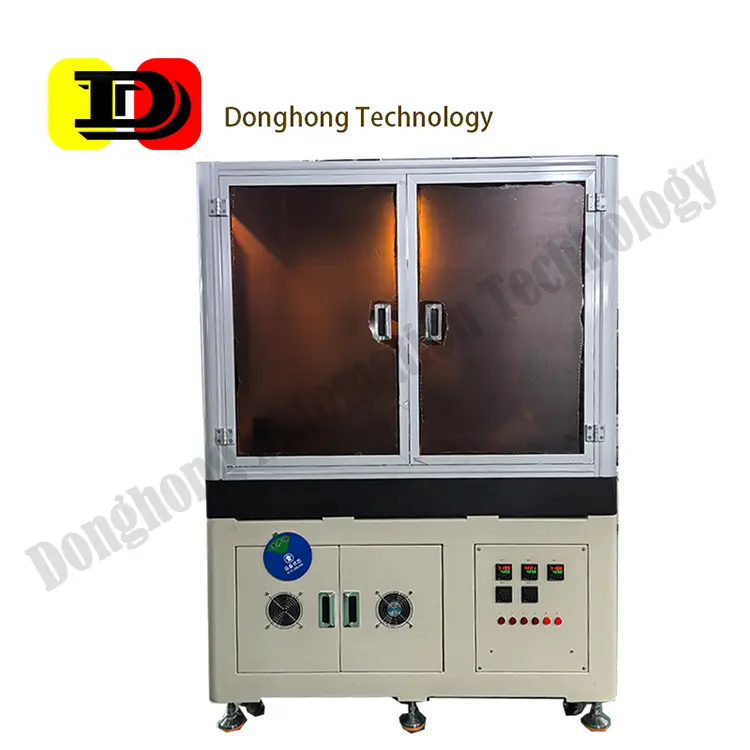
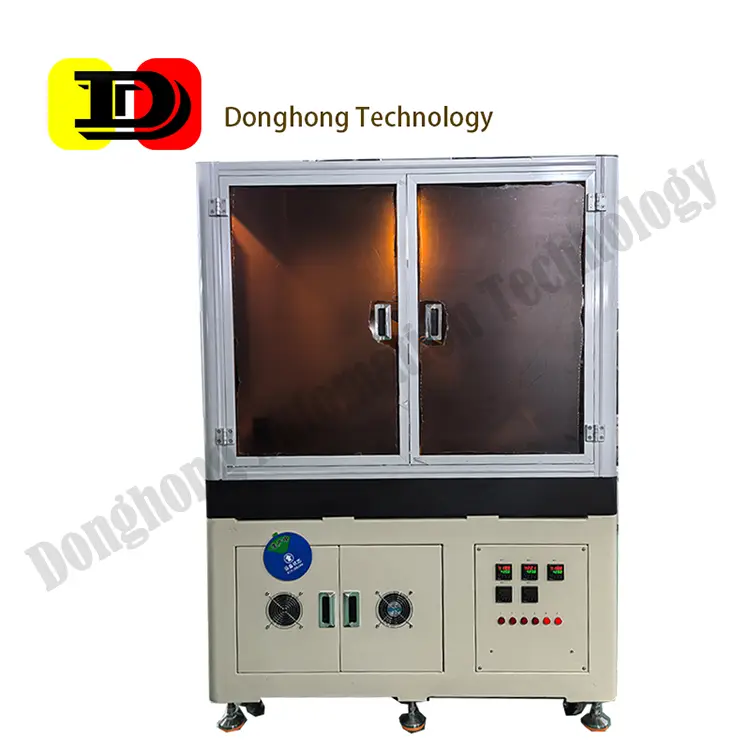
- Синхронизация с выпечкой. Отверждение клея начинается сразу после дозирования детали. Если передача от дозатора к печи не синхронизирована, состояние отверждения варьируется от детали к детали — и состояние отверждения влияет на конечное значение индуктивности.
Управление несколькими осями на шине позволяет дозированию, передаче и выпечке работать как одна бесчеловечная последовательность. Это архитектурное отличие между автономной машиной для дозирования и машиной для склеивания, которую можно встроить в существующую линию без добавления оператора.
Процесс третий: пайка — термический профиль и точность размещения
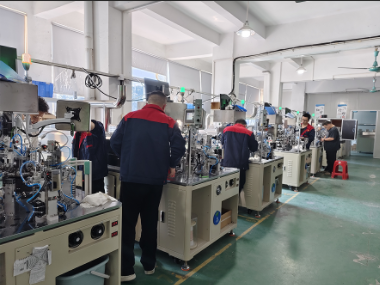
Пайка создает электрическое соединение и является местом, где скрытые дефекты попадают в готовый индуктив. Два пункта спецификации доминируют:
- Контроль термического профиля. Пайка должна достичь температуры смачивания, не перегревая магнитный сердечник или клей. Роботизированная пайка с замкнутым контролем температуры подает энергию только там, где находится соединение, а не нагревает всю деталь в волне или в партии повторного потока.
- Точность размещения. Для миниатюрных индуктивностей и магнитных клеевых компонентов вывод и вывод катушки находятся близко друг к другу. Ошибка позиционирования в несколько десятых миллиметра приводит к холодному соединению, которое проходит тест в цепи, но терпит неудачу после термического цикла.
Роботизированные станции пайки обрабатывают семейства терминалов общего режима, NR и CD на одной платформе, что упрощает управление запасными частями в многофамильном заводе. Для приложений с высокой надежностью — автомобильные источники питания, модули быстрой зарядки, базовые станции связи — профиль пайки не является статьей затрат, а является требованием надежности.
Таблица сравнения трех процессов
| Процесс | Контролирует | Ключевая спецификация | Типичное повреждение при недостаточной спецификации | Точка инспекции |
|---|---|---|---|---|
| Намотка | Индуктивность, DCR, Q-значение | Тип контроля натяжения (сервопривод с замкнутым контуром против механического); разрешение программирования витков | Широкий разброс индуктивности; высокий уровень отходов меди | Количество витков и пересечение провода, в процессе |
| Склеивание | Механическая стабильность, срок службы при термических циклах | Повторяемость объемаDispensing; количество синхронизированных осей; синхронизация отверждения-передачи | Движение катушки под воздействием тепла; вытекание клея на терминалы | Образец веса, дозированного за смену |
| Пайка | Надежность соединения, контактное сопротивление | Контроль термического профиля; точность размещения (мм); метод нагрева | Холодные соединения, которые проходят тест, но терпят неудачу в поле | Тест на вытяжение плюс визуальная/АОИ |
Допуски передачи между процессами
Разговор о спецификации должен касаться бюджета допусков, а не точности отдельных машин. Практический способ его установить:
- Начните с спецификации готовой детали — допуск индуктивности и допуск DCR, которые требуются дизайном клиента.
- Выделите примерно половину этого бюджета на намотку, потому что намотка является доминирующим вкладом.
- Распределите оставшуюся половину между склеиванием (сдвиг геометрии) и пайкой (сопротивление соединения).
- Проверьте, что рассматриваемые вами машины могут удерживать свою выделенную долю, измеренную на ваших собственных деталях — а не на демонстрационных деталях поставщика.
Вот почему выбор процесса также должен осуществляться как набор. Покупатель, который специфицирует высокоточную машину для намотки, а затем выбирает машину для дозирования с наименьшей стоимостью, просто перемещает узкое место вниз по потоку и обнаружит это во время массового производства, а не во время выборки.
Контрольный список спецификаций перед заказом
- Какие семейства индуктивностей должна обрабатывать линия — NR, T-Core, CD, экранированные, общий режим, высокочастотная керамика, формованные? Линия одного семейства может быть проще; линия нескольких семейств требует указания времени смены.
- Каков целевой выход в час и при каком количестве полостей? Заявления о выходе должны указывать количество полостей, при котором они были измерены.
- Каков требуемый допуск индуктивности? Это устанавливает требование к контролю натяжения при намотке.
- Автоматизирована ли передача от дозирования к выпечке и синхронизирована ли она?
- Каков метод пайки, и может ли термический профиль быть запрограммирован для каждого номера детали?
- Доступны ли намотка, склеивание и пайка от одного поставщика, чтобы передача допусков была единственной ответственностью?
- Доступна ли визуальная инспекция на основе ИИ в процессе, или инспекция проводится только на финальном тесте?
Если вы отправите нам вашу спецификацию готовой детали и целевой выход, наши инженеры сопоставят ее с платформами для намотки, склеивания и пайки и вернут рекомендацию по процессу с явным распределением допусков. Отправьте запрос, чтобы начать этот обзор.
Часто задаваемые вопросы
Какой процесс мне следует автоматизировать первым, если я могу купить только одну машину?
Намотка, почти в каждом случае. Намотка задает электрические параметры, поэтому автоматизация этого процесса обеспечивает наибольшее сокращение разброса и отходов. Автоматизация склеивания или пайки в первую очередь снижает затраты на труд, но оставляет доминирующий источник допуска ручным.
Может ли одна машина обрабатывать как NR, так и T-Core индуктивы?
Некоторые платформы для намотки могут, через изменение программы и смену приспособлений. Практическое ограничение заключается не в движении намотки, а в обработке материалов — магнитные клеевые детали NR и детали T-Core различаются по тому, как они подаются, ориентируются и захватываются. Явно укажите время смены, если гибкость для нескольких семейств является требованием.
Как мне проверить утверждение о объемеDispensing?
Попросите провести исследование веса дозирования на вашем собственном клее, а не на референсном клее поставщика. Вязкость клея, температура и срок службы влияют на объем, поэтому демонстрация с другим материалом не переносится. Взвесьте 30 последовательных деталей и проверьте стандартное отклонение, а не только среднее значение.
Является ли визуальная инспекция на основе ИИ заменой финальному электрическому тесту?
Нет. Визуальная инспекция выявляет геометрические дефекты — пересечение провода, отсутствующие витки, трещины, загрязнения — которые позже станут электрическими сбоями. Финальный электрический тест измеряет индуктивность, DCR и Q. Эти два процесса дополняют друг друга: визуальная инспекция предотвращает оплату за последующую обработку детали, которая уже является дефектной.
Каково преимущество роботизированной пайки по сравнению с волновой пайкой для индуктивов?
Локализованное нагревание. Роботизированная пайка подает энергию к соединению, а не погружает всю деталь в термальную ванну, что имеет значение, когда магнитный сердечник или клей имеют более низкий термический предел, чем требуется для сплавов припоя. Это также устраняет необходимость в маскирующем этапе на деталях, где геометрия терминала открыта.
Компания Dongguan Donghong Automation Technology Co., Ltd. производит оборудование для автоматизации индуктора с 2013 года на площади 5000 кв. м в Дунгуане, провинция Гуандун, с более чем 50 патентами и 8 авторскими правами на программное обеспечение. Продукция охватывает машины для намотки, склеивания, пайки, тестирования и упаковки для индуктивностей типа T-Core, общего режима, NR, высокочастотной керамики, формованных, экранированных и CD индуктивов. Свяжитесь с нами для обзора спецификации процесса.