Быстрый ответ
Краткий ответ: Планируйте линию в три этапа, а не покупайте всё сразу. Первый этап подтверждает процесс на одной машине и валидирует спецификацию вашей детали. Второй этап добавляет дополнительные процессы, чтобы линия работала без ручных передач. Третий этап добавляет мощность в параллельные единицы на проверенной конфигурации. Самая дорогая ошибка — это не недостаток оборудования, а покупка неправильной первой машины, так как каждая последующая покупка наследует её поведение по допускам.
Почему поэтапные инвестиции лучше одной крупной закупки
Полная линия индуктора — это капитальные вложения, которые трудно отменить. Машины настраиваются для конкретных семейств деталей, определённого количества полостей и специфической обработки материалов. Если первая машина настроена под семейство деталей, от которого вы позже откажетесь, вся последующая линия унаследует это ограничение.
Поэтапные инвестиции превращают одно большое необратимое решение в три меньших, обратимых. Первый этап — это подтверждение процесса; второй — завершение линии; третий — репликация мощности на конфигурации, которая уже была валидирована на вашем собственном производственном этаже, с вашими операторами и вашими материалами.
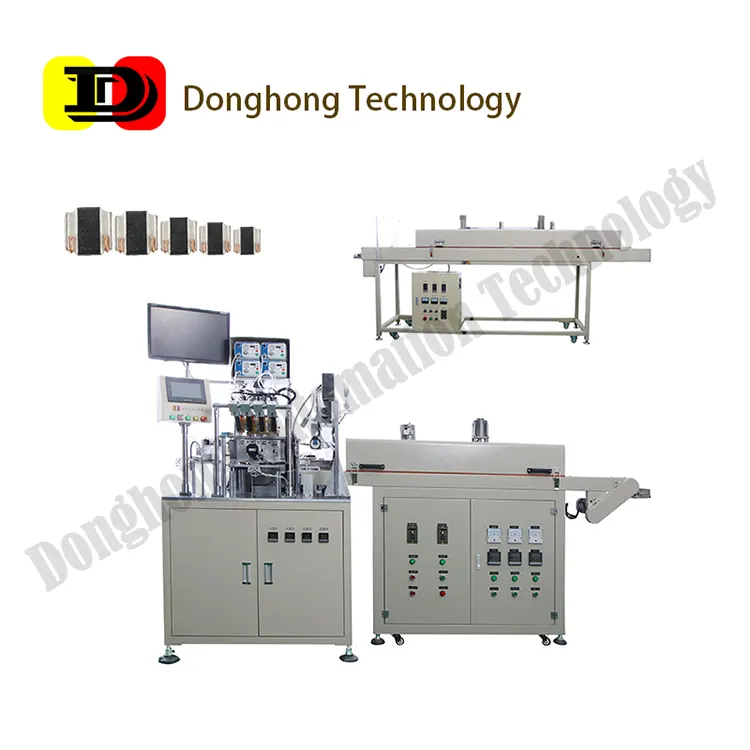
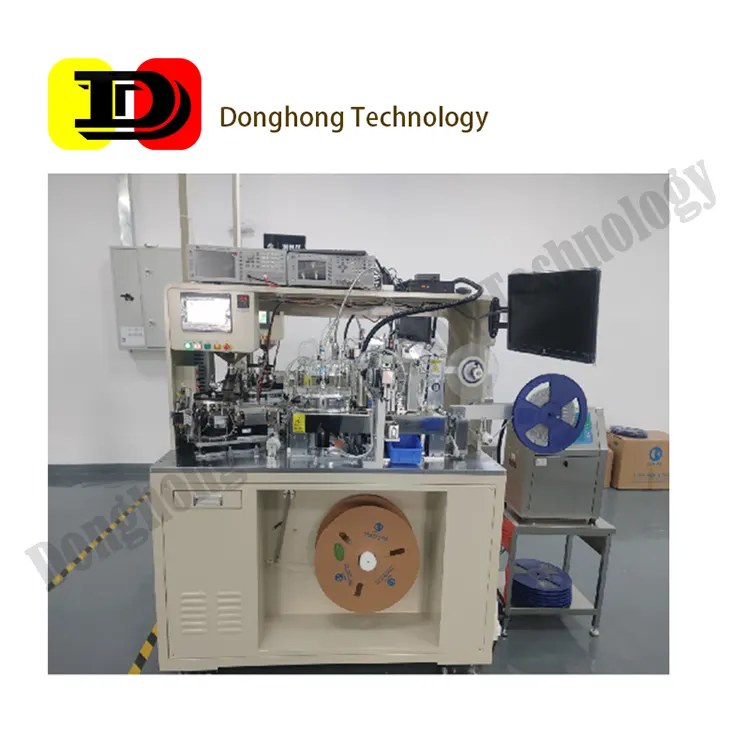
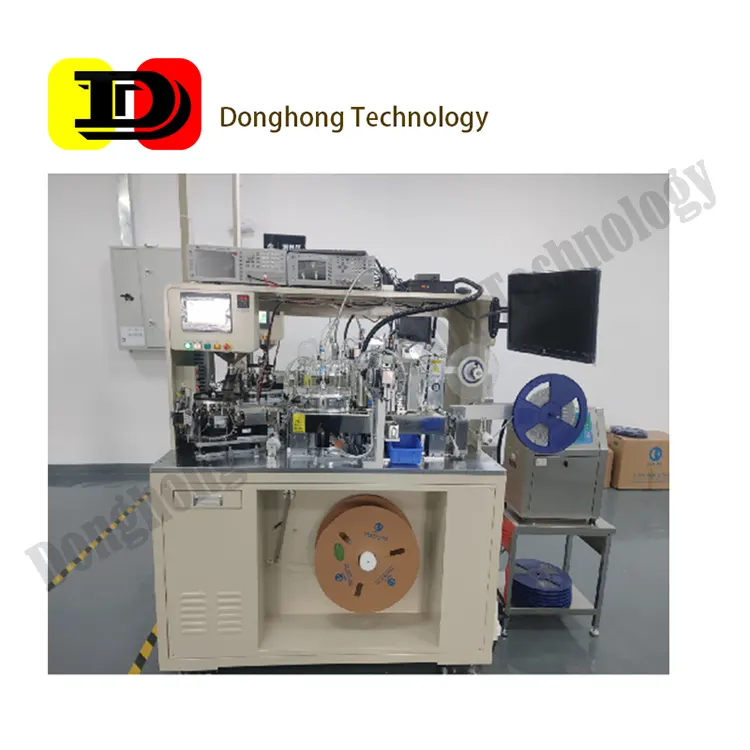
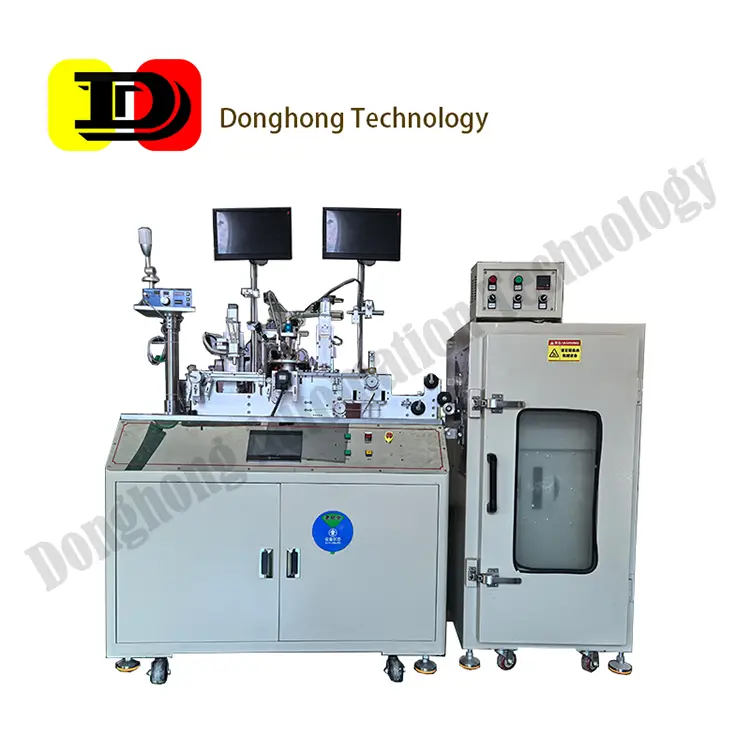
Компания Dongguan Donghong Automation Technology поставляет оборудование для автоматизации индуктора с 2013 года и сейчас охватывает машины для намотки, склеивания, пайки, тестирования и упаковки для семи семейств индуктора — T-Core, общего режима, NR, высокочастотной керамики, формованных, экранированных и CD. Эта широта имеет значение для поэтапного планирования, поскольку это означает, что последующие этапы могут поступать от одного и того же поставщика, и передача допусков между процессами остаётся в рамках одной инженерной ответственности.
Этап первый: подтверждение процесса на одной машине
Выберите машину, которая контролирует ваш критический параметр — в большинстве приложений индуктора это намотка. Цель первого этапа не в выходе. Она заключается в том, чтобы ответить на три вопроса с помощью данных:
- Может ли машина удерживать допуск, который требуется вашей готовой детали, измеренный на вашем проводе и вашем сердечнике, в течение всей смены?
- Каков фактический уровень брака и где он возникает?
- Могут ли ваши операторы управлять ею — включая настройку, изменение программы и рутинное восстановление после сбоя — без инженера поставщика рядом с ними?
Запустите машину в течение определённого производственного периода, прежде чем переходить ко второму этапу. Одна неделя работы в три смены на ваших материалах покажет больше, чем любая демонстрация. Обратите особое внимание на вариацию между сменами: машина, которая удерживает допуск в день визита поставщика и теряет его за ночь, имеет проблему термокомпенсации, и это обсуждение спецификации, которое вы хотите провести до покупки остальной части линии.
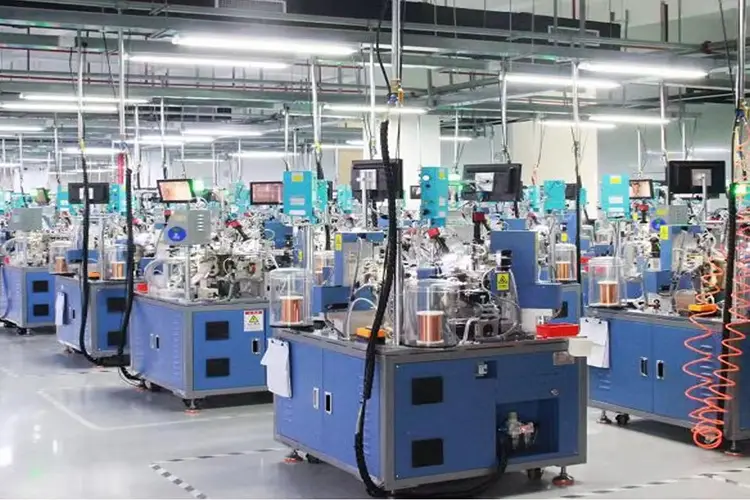
Этап второй: устранение ручных передач
Как только намотка будет подтверждена, добавьте дополнительные процессы. Критерием выбора для второго этапа является не цена, а устранение передач: каждая точка, где человек перемещает детали между машинами, является точкой, где может быть потеряна ориентация, введено загрязнение и сделано время цикла непредсказуемым.
Типичная последовательность второго этапа для линии индуктора:
- Склеивание — если катушка ещё не зафиксирована интегрированным устройством намотки и склеивания. Добавление склеивания устраняет ручной перенос свободных катушек, где чаще всего происходит деформация провода.
- Пайка — роботизированная пайка заменяет ручную или пакетную пайку и устраняет зависимость теплового профиля от оператора.
- Тестирование и упаковка — интегрированное тестирование и упаковка устраняет последний ручной этап и, что более важно, создаёт запись отслеживаемости для каждой детали.
Промежуточный вариант, который стоит рассмотреть, — это интегрированная машина для намотки и склеивания. Она объединяет два процесса на одной платформе, что сокращает занимаемую площадь и устраняет самую деликатную передачу — перенос свободной катушки — за счёт меньшей гибкости в изменении одного процесса независимо позже. Для фабрики, которая делает ставку на одно семейство деталей в объёмах, интегрированное устройство обычно является более экономичным; для фабрики с высоким разнообразием отдельные устройства более адаптируемы.
Этап третий: добавление мощности без увеличения рисков
Этап третий — это репликация. Добавьте параллельные единицы на конфигурации, проверенной на первых двух этапах. Поскольку конфигурация уже валидирована, дополнительный риск низок, а выход примерно линейно увеличивается с количеством единиц.
Два пункта планирования, специфичных для этого этапа:
- Коммунальные услуги и планировка помещения. Параллельные единицы нуждаются в электроэнергии, сжатом воздухе и мощности вытяжки, запланированных как группа. Установка услуг на линию, которая была спроектирована для одной машины, является распространённой и избегаемой затратой.
- Стандартизация запасных частей и обслуживания. Сохранение всех единиц на одной платформе означает один запас запасных частей и одну процедуру обслуживания. Смешивание платформ на разных этапах экономит деньги при покупке и стоит дороже в течение срока службы оборудования.
Переключение и смешивание: скрытая спецификация
| Профиль фабрики | Типичное смешивание деталей | Предпочтительная архитектура | Что явно указать |
|---|---|---|---|
| Одно семейство, большой объём | Один или два номера деталей, запуски измеряются неделями | Специальная линия; тестирование и упаковка с индексирующим диском; интегрированное наматывание-склеивание | Выход в час при фактическом количестве полостей; доступность сервиса и запасных частей |
| Много семей, средний объём | Три-шесть семейств, запуски измеряются днями | Конфигурируемые платформы; отдельные намотка и склеивание для гибкого переключения | Время переключения в минутах, измеренное на ваших деталях; стоимость приспособлений на семью |
| Высокое разнообразие, низкий объём | Много номеров деталей, частое переключение | Тестирование и упаковка в линии вместо индексирующего диска; модульные станции | Ёмкость хранения программ; простота процедуры настройки; глубина обучения операторов |
Интеграция с оборудованием, которое у вас уже есть
Большинство фабрик, планирующих линию, уже имеют некоторое оборудование. Решения по интеграции должны приниматься явно, а не по умолчанию:
- Сохраняйте существующее оборудование, если оно удерживает допуск. Машина, которая соответствует вашим требованиям по качеству, не нуждается в замене только потому, что она старая. Замените её, когда она станет ограничением по выходу или допуску.
- Совпадайте интерфейс, а не бренд. Что важно между двумя машинами, так это интерфейс обработки материалов: ориентация деталей, высота передачи, цикл рукопожатия и ёмкость буфера. Если интерфейс указан, смешанные бренды могут работать вместе.
- Планируйте буфер. Любые две машины, которые могут останавливаться независимо, нуждаются в буфере между ними, размером для самой длительной ожидаемой остановки одной машины. Без буфера более медленная машина устанавливает выход линии, и каждая ошибка распространяется.
Сроки поставки, установка и график пусконаладки
Сроки поставки оборудования — это входные данные для планирования, а не неожиданность, которую нужно принять. Реалистичная последовательность:
- Обзор спецификации — поставщик рассматривает вашу техническую документацию на деталь, целевой выход и существующую линию и возвращает предложение конфигурации с распределением допусков.
- Конфигурация и сборка — машина собирается в соответствии с согласованной конфигурацией. Нестандартные количества полостей, специальная обработка материалов или индивидуальные приспособления продлевают эту фазу.
- Приемка на заводе — машина работает на ваших деталях (или представительных деталях) перед отправкой. Настоятельно требуйте этого: исправить проблему с допуском на заводе поставщика гораздо дешевле, чем после установки.
- Установка и пусконаладка — механическая установка на месте, подключение коммунальных услуг, затем пусконаладка до согласованного выхода и допуска.
- Обучение операторов и передача — обучение настройке, изменению программы, рутинному обслуживанию и восстановлению после сбоя, заканчивающееся тем, что ваши операторы работают смену независимо.
- Поддержка после установки — определённый период поддержки для оптимизации процесса по мере изменения вашего смешивания деталей.
Запрашивайте каждую фазу как отдельный пункт в предложении с его собственной продолжительностью. Единая комбинированная цифра по срокам поставки скрывает, где находится риск в расписании.
Контрольный список для каждого этапа
- Этап первый: Запустили ли вы машину с критическим параметром на ваших материалах хотя бы в течение полной производственной недели? Измеряли ли вы вариацию между сменами, а не только внутри смены?
- Этап второй: Перечислили ли вы каждую ручную передачу в текущем процессе и подтвердили, что новое оборудование её устраняет? Указали ли вы интерфейс между машинами?
- Этап третий: Запланировали ли вы коммунальные услуги для полной параллельной конфигурации и стандартизировали ли одну платформу для запасных частей и обслуживания?
- Все этапы: Указано ли время переключения в минутах для вашего фактического смешивания деталей? Определено ли тестирование на приемке на заводе как контрактный этап? Является ли обучение операторов частью объёма, а не дополнительной опцией?
Если вы отправите нам вашу техническую документацию на деталь, целевой месячный выход и список оборудования, которое у вас уже есть, наши инженеры вернут предложение по поэтапной линии с конфигурацией, распределением допусков и разбивкой сроков поставки для каждого этапа. Отправьте запрос, чтобы начать этот обзор.
Часто задаваемые вопросы
Как долго должен длиться первый этап перед переходом ко второму?
Не менее одной полной производственной недели во всех сменах на ваших материалах. Цель — наблюдать за вариацией во времени — один день не показывает термическое дрейфование, вариацию партий материалов или эффекты операторов между сменами. Если ваше смешивание деталей сезонное, проведите первый этап в самый загруженный, требовательный период, а не в спокойный.
Стоит ли мне покупать интегрированную машину для намотки и склеивания или две отдельные машины?
Это зависит от смешивания. Интегрированное устройство устраняет самую деликатную передачу (свободную катушку) и использует меньше площади, что подходит фабрике, делающей ставку на одно семейство в больших объёмах. Отдельные машины позволяют обновлять или изменять один процесс независимо, что подходит фабрикам, ожидающим изменения в своём семейном смешивании. Решайте на основе вашего трёхлетнего продуктового плана, а не на основе текущего заказа.
Как мне реалистично указать время переключения?
Запрашивайте его, измеряя на ваших деталях, а не на деталях поставщика. Включите смену приспособлений, изменение программы, проверку первой детали и время, пока линия снова не начнёт производить полный выход. Цифра, исключающая проверку первой детали, обычно оптимистична в два раза, и проверка первой детали не является опциональной, если вы отправляете клиенту с входным контролем.
Что такое тестирование на приемке на заводе и почему на это настаивать?
Тестирование на приемке на заводе (FAT) — это структурированный запуск машины на заводе поставщика на ваших деталях, в соответствии с согласованными критериями выхода и допуска, перед отправкой. Это важно, потому что исправление проблемы с допуском на заводе поставщика стоит лишь долю от исправления её после установки машины и обязательств по вашей линии. Определите критерии приемки и размер выборки как часть контракта на покупку.
Сколько запасной мощности мне планировать на третьем этапе?
Планируйте выход, который вы ожидаете в конце полезного срока службы оборудования, а не в момент покупки. Поскольку третий этап — это репликация на проверенной конфигурации, стоимость недопланирования — это более поздняя, более разрушительная вторая установка. Зарезервируйте площадь, электроэнергию и ёмкость сжатого воздуха для полной конфигурации, даже если вы устанавливаете единицы постепенно.
Компания Dongguan Donghong Automation Technology Co., Ltd. была основана в 2013 году в Дунгуане, провинция Гуандун, и работает на площади 5000 квадратных метров с более чем 80 сотрудниками, более 50 патентами и 8 авторскими правами на программное обеспечение. Мы проектируем, производим и поддерживаем линии автоматизации индуктора, охватывающие намотку, склеивание, пайку, тестирование и упаковку для индуктора T-Core, общего режима, NR, высокочастотной керамики, формованных, экранированных и CD. Свяжитесь с нами, чтобы спланировать вашу линию.