إجابة سريعة
الإجابة القصيرة: جودة المحث SMD تحددها ثلاث عمليات متتالية - لف، لصق، ولحام. حدد عملية اللف أولاً (تحكم في التوتر ودقة اللفات تحدد الأساس الكهربائي)، ثم اللصق (حجم التوزيع ودقة الموضع تحدد الأساس الميكانيكي)، وأخيرًا اللحام (الملف الحراري ودقة الموضع تحدد موثوقية الوصلات). شراء آلة واحدة دون مطابقة الآلتين الأخريين هو السبب الأكثر شيوعًا لوجود خط يختبر بشكل جيد في عمليات العينة ولكنه ينحرف في الإنتاج الضخم.
لماذا تحدد تسلسل العمليات العائد، وليس الآلات الفردية
خط إنتاج المحث هو سلسلة من تسليم التسامحات. تنتج عملية اللف ملفًا يعتمد حثه على عدد اللفات وتوتر اللف. تقوم عملية اللصق بتثبيت هندسة ذلك الملف داخل النواة بحجم محدد من اللاصق. تخلق عملية اللحام الوصلة الكهربائية بين نهاية الملف والقطب الكهربائي.
تستهلك كل عملية التسامح المتبقي من العملية السابقة. إذا ترك اللف انتشار حث ±5%، فلن تعيد أي دقة لاحقة استرداده - سيعيد اللصق واللحام ذلك الانتشار بدقة إلى المكون النهائي. لهذا السبب يحدد المشترون ذوو الخبرة من المعاملات الكهربائية إلى الوراء، وليس من كتالوج الآلات إلى الأمام.
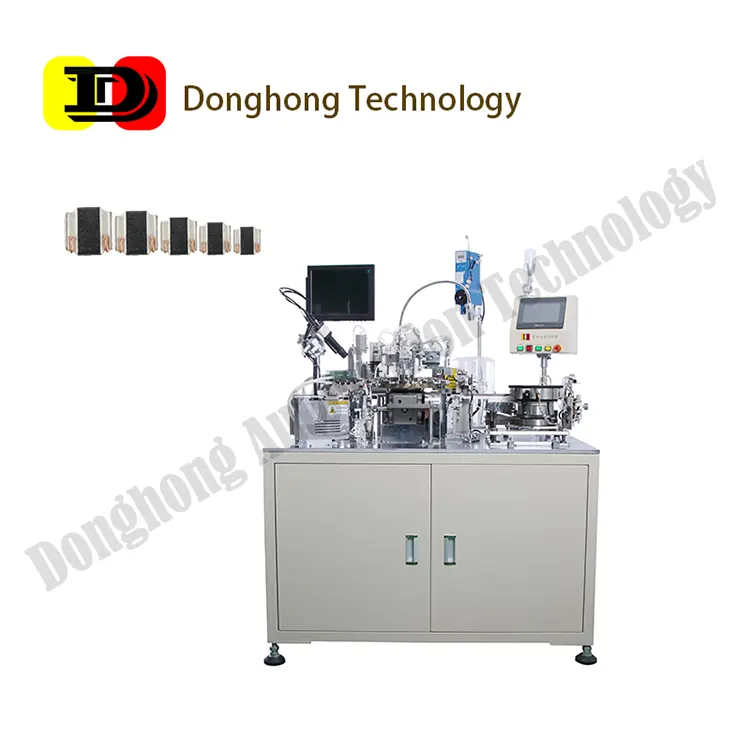
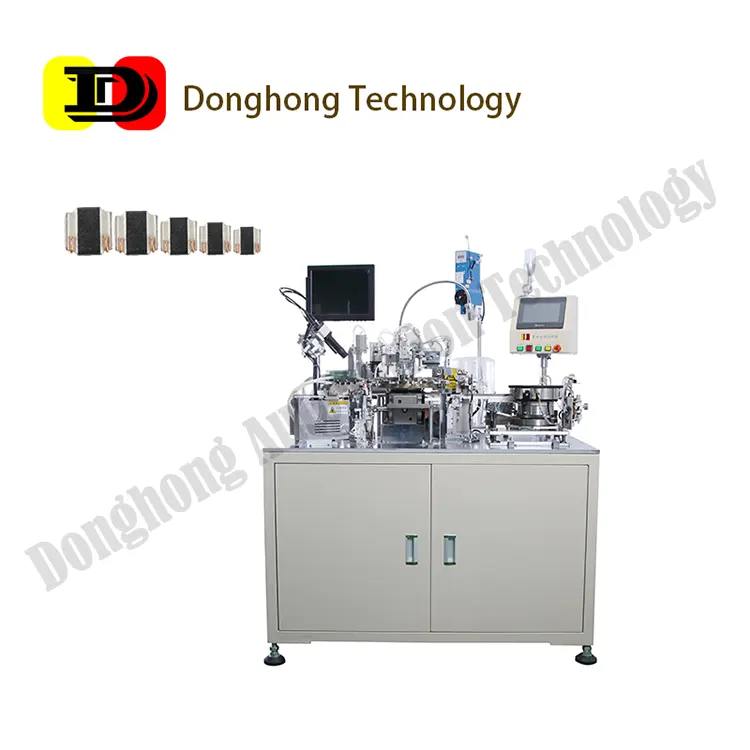
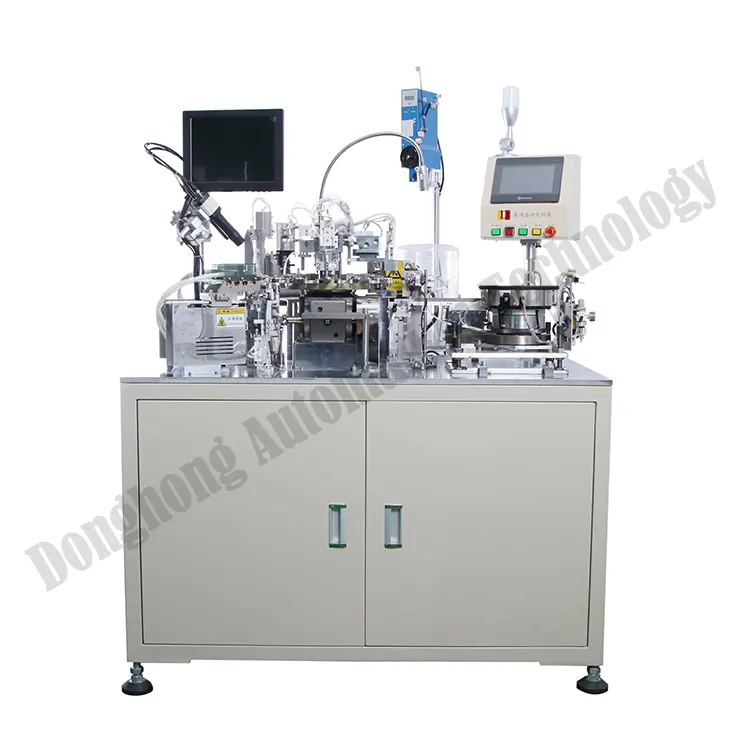
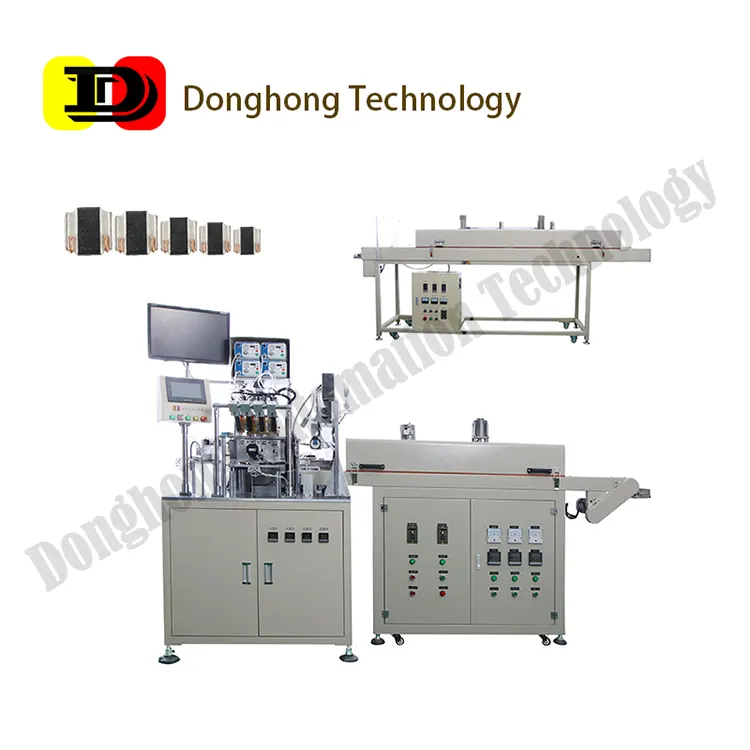
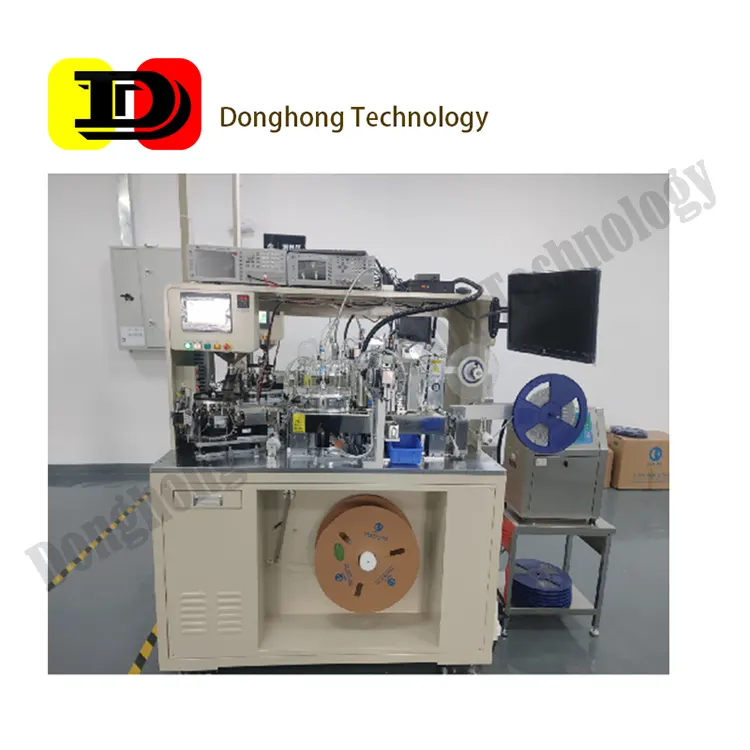
تأسست شركة Dongguan Donghong Automation Technology في عام 2013، وقد بنت معدات أتمتة المحثات، تغطي آلات اللف، والتوزيع، واللحام، والاختبار، والتعبئة لمجموعة كاملة من المحثات من نوع T-Core، الوضع الشائع، NR، السيراميك عالي التردد، المصبوب، المحمي، ونوع CD. تلك الخبرة عبر سبع عائلات من المحثات هي الأساس العملي لمنطق الاختيار أدناه.
العملية الأولى: اللف - التوتر، اللفات وهدر الأسلاك
اللف هو المكان الذي يتم فيه إنشاء الأداء الكهربائي. هناك ثلاث متغيرات تهم أكثر:
- تحكم في توتر السلك. التوتر الذي يتغير أثناء لف ملف واحد يغير استطالة السلك، مما يغير المقطع العرضي الفعال وبالتالي المقاومة المستمرة (DCR). يتحكم نظام التحكم في التوتر المغلق القائم على السيرفو في القوة المستهدفة طوال مراحل التسارع والتباطؤ لكل لفة.
- عدد اللفات والتراص. بالنسبة لللفات متعددة الطبقات، يجب التحكم في نقطة الانتقال بين الطبقات بحيث لا يتداخل السلك مع نفسه. يؤدي التداخل إلى انتفاخ محلي يتداخل لاحقًا مع تجويف النواة أثناء اللصق.
- هدر الأسلاك. كل بداية ونهاية لملف تنتج نفايات. التعامل التلقائي مع الأسلاك (القطع، التثبيت، والتوجيه) هو ما يفصل بين آلة تهدر 5% من النحاس وأخرى تهدر أقل من 2%.
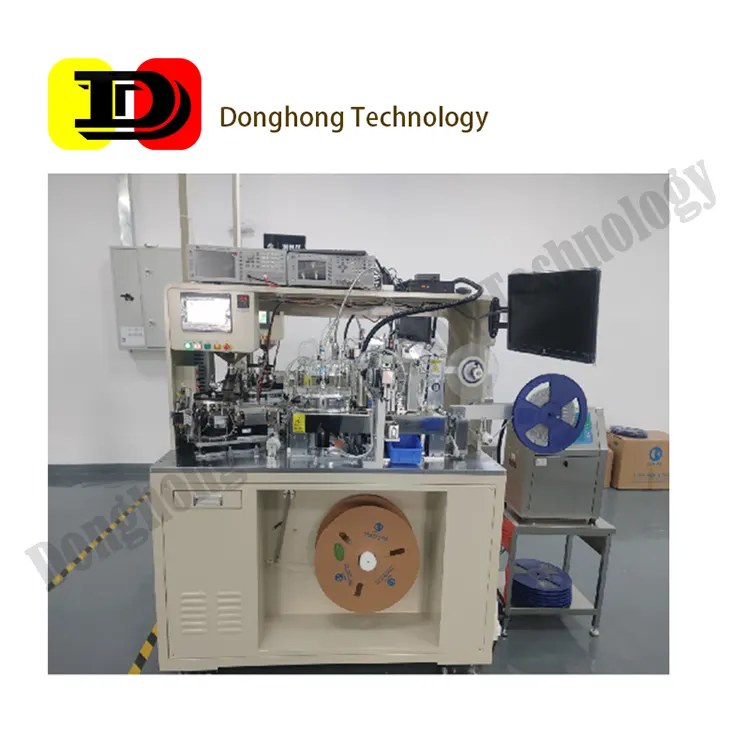
تقوم فحص الرؤية بالذكاء الاصطناعي المدمج في آلة اللف الآن بالتقاط عيوب عبور الأسلاك واللفات المفقودة في مرحلة الملف، بدلاً من اكتشافها بعد التغليف عندما يكون الجزء قد تم التخلص منه بالفعل. بالنسبة للمحثات اللاصقة المغناطيسية NR، عادةً ما يتم اقتران آلة اللف بوحدة مدمجة لللف واللصق بحيث يتم تثبيت الملف قبل أن يتمكن من الاسترخاء.
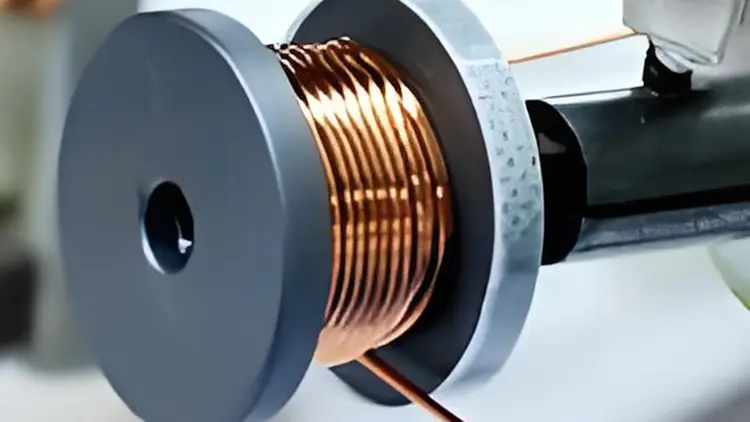
العملية الثانية: اللصق - حجم التوزيع وتزامن المحاور المتعددة
اللصق يحول ملفًا فضفاضًا إلى مكون مستقر أبعادياً. إنها العملية التي غالبًا ما يتم التقليل من شأنها في مرحلة المواصفات، لأن سلوك اللاصق غير مرئي في الجزء النهائي.
- تكرارية حجم التوزيع. يؤدي التعبئة الناقصة إلى ترك الملف حرًا للتحرك تحت الدورة الحرارية؛ بينما يؤدي التعبئة الزائدة إلى تسرب اللاصق إلى منطقة الطرف ويسبب عيوب اللحام لاحقًا. يضمن التوزيع الحجمي أو الضغط الزمني مع تعويض الحلقة المغلقة الحفاظ على الحجم عبر التحول.
- دقة الموضع. يجب أن تصل الفوهة إلى موضع XY قابل للتكرار بالنسبة لكل تجويف. تسمح التكوينات متعددة المحاور لعدة رؤوس توزيع بالعمل بشكل متوازي، مما يجعل العملية اقتصادية عند الإنتاج العالي.
- التزامن مع الخبز. يبدأ علاج اللاصق بمجرد توزيع الجزء. إذا لم يكن النقل من الموزع إلى الفرن متزامنًا، فإن حالة العلاج تختلف من جزء إلى آخر - وحالة العلاج تؤثر على قيمة الحث النهائية.
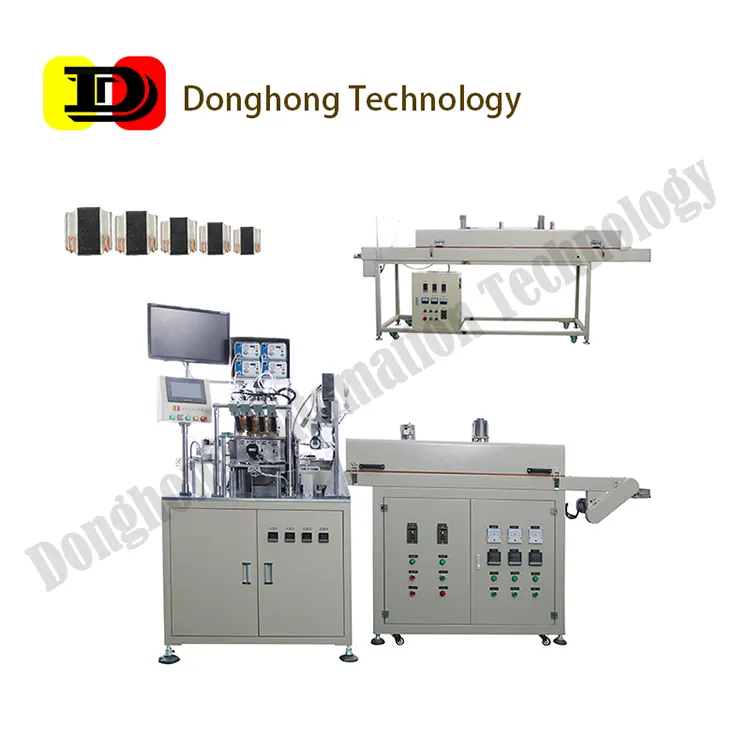
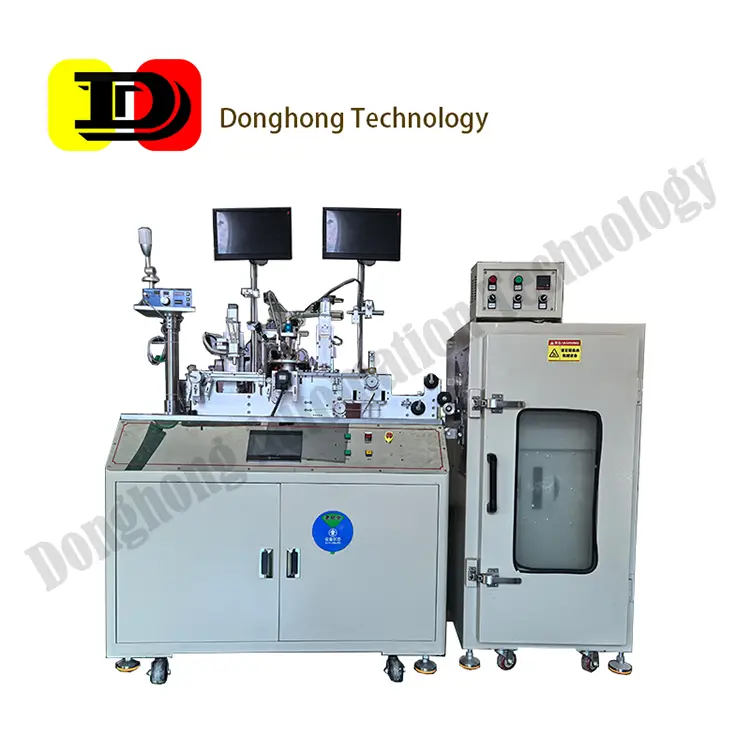
يسمح التحكم القائم على الحافلة في المحاور المتعددة بتشغيل التوزيع والنقل والخبز كعملية واحدة بدون مشغل. هذه هي الفرق المعماري بين آلة توزيع مستقلة وآلة لصق يمكن إدخالها في خط موجود دون إضافة مشغل.
العملية الثالثة: اللحام - الملف الحراري ودقة الموضع
يخلق اللحام الوصلة الكهربائية وهو المكان الذي تدخل فيه العيوب الكامنة إلى المحث النهائي. نقطتان من المواصفات تهيمن:
- تحكم في الملف الحراري. يجب أن تصل الوصلة الملحومة إلى درجة حرارة الترطيب دون تسخين النواة المغناطيسية أو اللاصق. يقوم اللحام الروبوتي مع التحكم في درجة الحرارة المغلقة بتطبيق الطاقة فقط حيث تكون الوصلة، بدلاً من تسخين الجزء بالكامل في دفعة موجية أو إعادة تدفق.
- دقة الموضع. بالنسبة للمحثات المصغرة والمكونات اللاصقة المغناطيسية، يكون الطرف ورأس الملف قريبين من بعضهما. ينتج خطأ التوجيه بضع أعشار من المليمتر وصلة باردة تمر في اختبار الدائرة ولكن تفشل بعد الدورة الحرارية.
تتعامل محطات اللحام الروبوتية مع عائلات الطرف-الوضع الشائع، NR وCD بنفس المنصة، مما يبسط إدارة قطع الغيار عبر مصنع متعدد العائلات. بالنسبة للتطبيقات عالية الموثوقية - إمدادات الطاقة للسيارات، وحدات الشحن السريع، محطات الاتصالات - فإن ملف اللحام ليس عنصر تكلفة بل متطلب موثوقية.
جدول مقارنة العمليات الثلاث
| العملية | التحكم | المواصفة الرئيسية | الفشل النموذجي إذا كانت المواصفة ناقصة | نقطة الفحص |
|---|---|---|---|---|
| اللف | الحث، DCR، قيمة Q | نوع التحكم في التوتر (سيرفو مغلق الحلقة مقابل ميكانيكي)؛ دقة برمجة اللفات | انتشار واسع للحث؛ معدل نفايات نحاسية مرتفع | عدد اللفات وعبور الأسلاك، أثناء العملية |
| اللصق | الاستقرار الميكانيكي، عمر الدورة الحرارية | تكرارية حجم التوزيع؛ عدد المحاور المتزامنة؛ تزامن نقل العلاج | حركة الملف تحت الحرارة؛ تسرب اللاصق إلى الأطراف | عينة وزن موزعة، لكل تحول |
| اللحام | موثوقية الوصلة، مقاومة الاتصال | تحكم في الملف الحراري؛ دقة الموضع (مم)؛ طريقة التسخين | وصلات باردة تمر في الاختبار ولكن تفشل في الميدان | اختبار السحب بالإضافة إلى الفحص البصري/AOI |
تسامحات التسليم بين العمليات
يجب أن تكون محادثة المواصفات حول ميزانية التسامح، وليس حول أرقام دقة الآلات الفردية. طريقة عملية لتحديدها:
- ابدأ من مواصفات الجزء النهائي - تسامح الحث وتسامح DCR الذي يتطلبه تصميم العميل.
- خصص تقريبًا نصف تلك الميزانية لللف، لأن اللف هو المساهم الرئيسي.
- خصص النصف المتبقي عبر اللصق (تحول الهندسة) واللحام (مقاومة الوصلة).
- تحقق من أن الآلات التي تفكر فيها يمكن لكل منها الاحتفاظ بحصتها المخصصة، مقاسة على أجزاءك الخاصة - وليس على أجزاء عرض المورد.
لهذا السبب أيضًا يجب أن يتم اختيار العمليات كمجموعة. المشترى الذي يحدد آلة لف عالية الدقة ثم يختار آلة توزيع بأقل تكلفة قد نقل ببساطة عنق الزجاجة إلى الأسفل، وسيكتشف ذلك أثناء الإنتاج الضخم بدلاً من أثناء أخذ العينات.
قائمة التحقق من المواصفات قبل الطلب
- أي عائلات من المحثات يجب أن يتعامل معها الخط - NR، T-Core، CD، محمي، وضع شائع، سيراميك عالي التردد، مصبوب؟ يمكن أن يكون خط عائلة واحدة أبسط؛ يحتاج خط متعدد العائلات إلى تحديد وقت التحويل.
- ما هو الناتج المستهدف في الساعة، وما هو عدد التجاويف؟ يجب أن تحدد مطالب الإنتاج عدد التجاويف التي تم قياسها عندها.
- ما هو تسامح الحث المطلوب؟ هذا يحدد متطلبات التحكم في توتر اللف.
- هل النقل من التوزيع إلى الخبز تلقائي، وهل هو متزامن؟
- ما هي طريقة اللحام، وهل يمكن برمجة الملف الحراري لكل رقم جزء؟
- هل اللف واللصق واللحام متاحة من مورد واحد، بحيث تكون تسليم التسامح مسؤولية واحدة؟
- هل تتوفر فحص الرؤية بالذكاء الاصطناعي أثناء العملية، أم أن الفحص فقط في الاختبار النهائي؟
إذا أرسلت لنا مواصفات الجزء النهائي الخاص بك والناتج المستهدف، سيقوم مهندسونا بمطابقتها مع منصات اللف واللصق واللحام وإرجاع توصية عملية مع تخصيص التسامح بشكل واضح. أرسل استفسارًا لبدء تلك المراجعة.
أسئلة متكررة
أي عملية يجب أن أتمتتها أولاً إذا كنت أستطيع شراء آلة واحدة فقط؟
اللف، في معظم الحالات. يحدد اللف المعلمات الكهربائية، لذا فإن أتمتته يوفر أكبر تقليل في الانتشار والنفايات. أتمتة اللصق أو اللحام أولاً تحسن تكلفة العمالة ولكن تترك مصدر التسامح الرئيسي يدويًا.
هل يمكن لآلة واحدة التعامل مع كل من المحثات NR وT-Core؟
بعض منصات اللف يمكنها ذلك، عبر تغيير البرنامج وتغيير التركيب. القيد العملي ليس حركة اللف ولكن التعامل مع المواد - تختلف أجزاء اللاصق المغناطيسي NR وأجزاء T-Core في كيفية تغذيتها، وتوجيهها، وإمساكها. حدد وقت التحويل بشكل صريح إذا كانت المرونة متعددة العائلات مطلبًا.
كيف يمكنني التحقق من ادعاء حجم التوزيع؟
اطلب دراسة وزن موزع على لاصقك الخاص، وليس على لاصق المورد المرجعي. تؤثر لزوجة اللاصق، ودرجة الحرارة، وعمر الوعاء جميعها على الحجم، لذا فإن عرضًا مع مادة مختلفة لا ينتقل. وزّن 30 جزءًا متتاليًا وتحقق من الانحراف المعياري، وليس فقط المتوسط.
هل فحص الرؤية بالذكاء الاصطناعي بديل للاختبار الكهربائي النهائي؟
لا. يلتقط الفحص البصري العيوب الهندسية - عبور الأسلاك، اللفات المفقودة، الشقوق، التلوث - التي ستصبح فشلًا كهربائيًا لاحقًا. يقيس الاختبار الكهربائي النهائي الحث، DCR وQ. الاثنان مكملان: يمنع الفحص البصري من دفع ثمن معالجة جزء تم التخلص منه بالفعل.
ما هي ميزة اللحام الروبوتي على اللحام الموجي للمحثات؟
التسخين المحلي. يجلب اللحام الروبوتي الطاقة إلى الوصلة بدلاً من غمر الجزء بالكامل في حمام حراري، وهو أمر مهم عندما تكون النواة المغناطيسية أو اللاصق لها حد حراري أقل مما يتطلبه سبيكة اللحام. كما أنه يزيل الحاجة إلى خطوة التغطية على الأجزاء التي تكون فيها هندسة الطرف مكشوفة.
تأسست شركة Dongguan Donghong Automation Technology Co., Ltd. في عام 2013 من منشأة تبلغ مساحتها 5000 متر مربع في دونغقوان، قوانغدونغ، مع أكثر من 50 براءة اختراع و8 حقوق نشر برمجيات. تغطي المنتجات آلات اللف، اللصق، اللحام، الاختبار، والتعبئة للمحثات من نوع T-Core، الوضع الشائع، NR، السيراميك عالي التردد، المصبوب، المحمي، ونوع CD. اتصل بنا لمراجعة مواصفات العملية.