إجابة سريعة
الإجابة القصيرة: الاختبار، الفحص البصري والتعبئة هي الفرصة الأخيرة لإيقاف محث معيب قبل أن يصل إلى آلة الالتقاط والترتيب الخاصة بالعميل. حدد ثلاثة أشياء: مجموعة اختبار كهربائية كاملة (التحريض، المقاومة المباشرة، الجودة، وعند الاقتضاء تيار التشبع)، طريقة فحص يمكنها رؤية داخل الجزء (تصوير حراري بالأشعة فوق البنفسجية والأشعة تحت الحمراء يكشف الشقوق المخفية التي لا يمكن للفحص البصري رؤيتها)، ومرحلة تعبئة تكون دقة فهرسة تجويفها متوافقة مع تحمل المغذي لمعدات وضع العميل.
لماذا تحدد المرحلة الأخيرة معدل هروب العيوب لديك
كل عملية قبل هذه قد أضافت بالفعل قيمة للجزء. لف، لصق ولحام تم دفع ثمنها جميعًا. إذا مر محث معيب عبر المرحلة النهائية، فإنك لا تشحن عيبًا فقط — بل تشحن كل تكلفة سابقة داخلها، بالإضافة إلى تكلفة توقف خط العميل عندما يفشل.
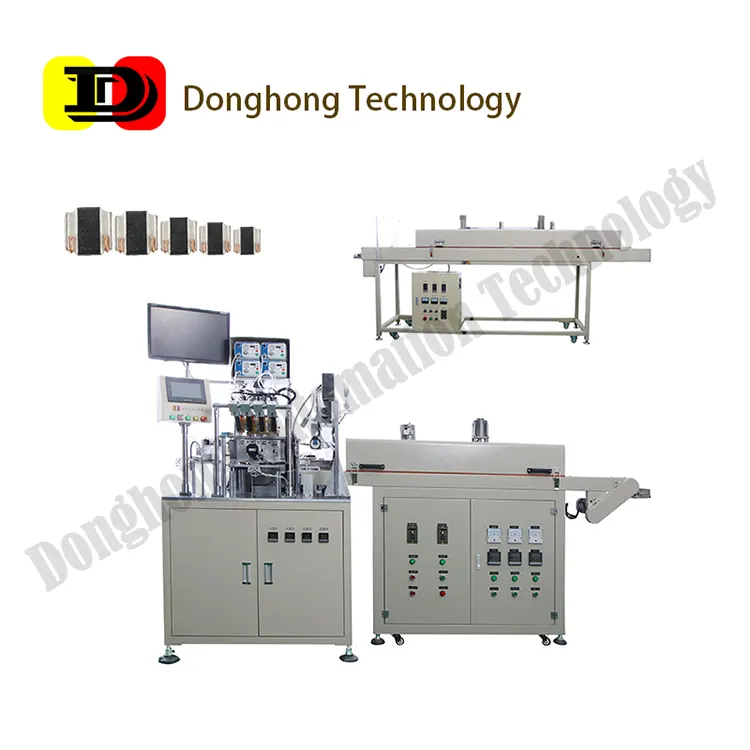
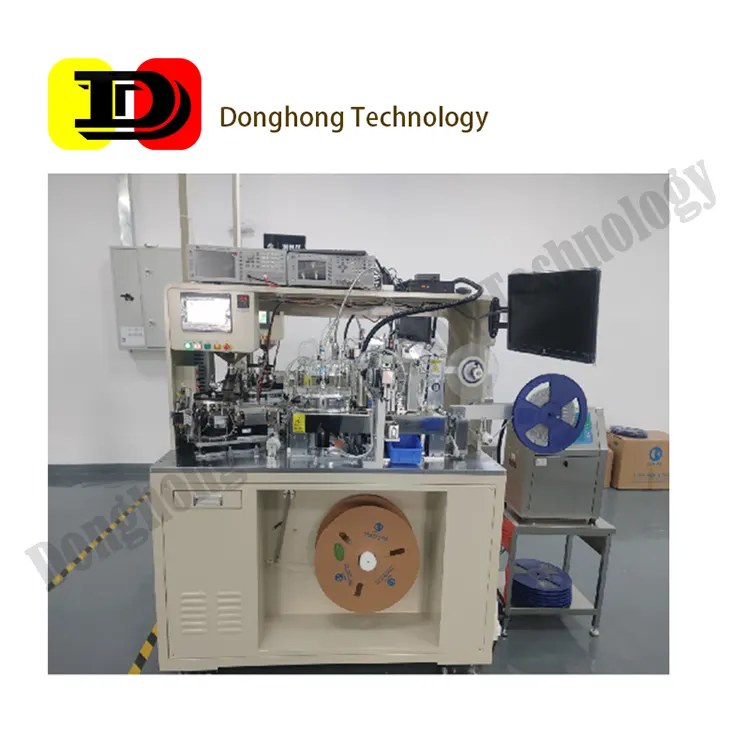
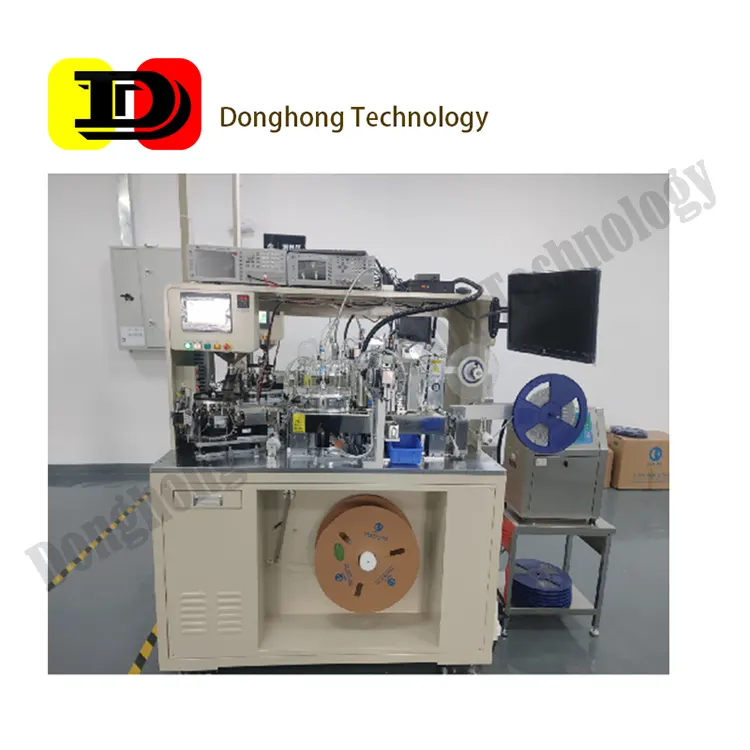
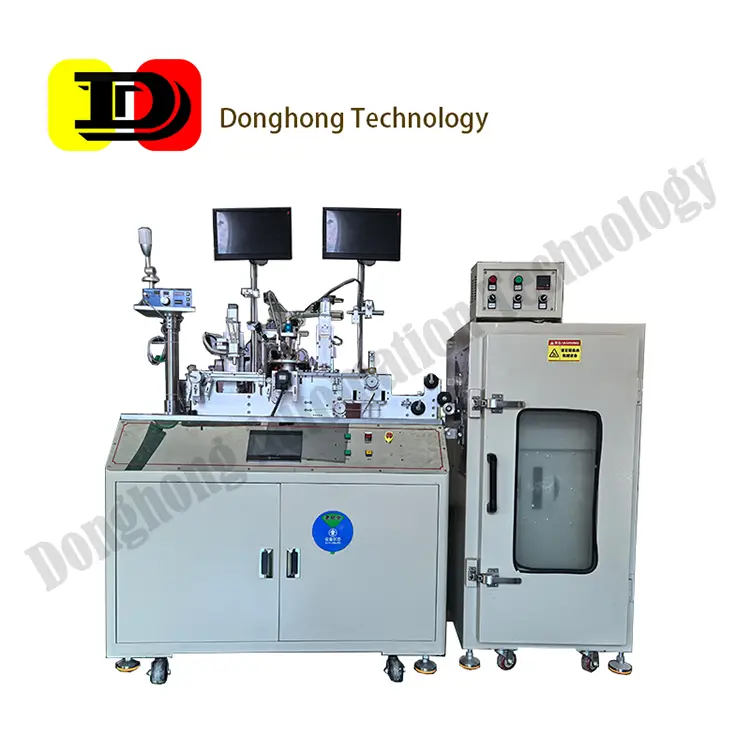
تلك اللامساواة هي السبب في أن مرحلة الاختبار والتعبئة تستحق نفس اهتمام المواصفات مثل آلة اللف. إنها أيضًا المرحلة التي توجد فيها أوسع مجموعة من معماريات الآلات، من جهاز اختبار كهربائي بسيط إلى منصة متكاملة تجمع بين الاختبار الكهربائي، الفحص البصري، الوسم وتعبئة الشريط واللف في تمريرة واحدة.
مجموعة الاختبار الكهربائية: ما يجب قياسه فعليًا
- التحريض (L) عند التردد المحدد. التحريض يعتمد على التردد. الاختبار عند التردد الخاطئ ينتج رقمًا لا يتوافق مع قياس العميل في الدائرة. يجب أن يتطابق تردد الاختبار مع التطبيق — عادةً 100 كيلوهرتز أو 1 ميغاهرتز للمحثات الكهربائية، أعلى للأجزاء عالية التردد.
- المقاومة المباشرة (DCR). DCR تؤثر مباشرة على الكفاءة في تحويل الطاقة. كما أنها تعمل كمؤشر غير مباشر لعيوب اللف: عادةً ما يعني DCR خارج التحمل عدد لفات خاطئ أو خيط مكسور جزئيًا.
- عامل الجودة (Q). بالنسبة للمحثات السيراميكية عالية التردد، فإن Q عند التردد التشغيلي هو المعامل الذي يعتمد عليه تصميم العميل.
- السعة وسلوك التشبع للمحثات ذات الوضع المشترك والمحثات الكهربائية، حيث تكون وظيفة الجزء هي التثبيط بدلاً من تخزين الطاقة.
آلة اختبار تقيس فقط التحريض ستسمح بمرور أجزاء يرفضها العميل بسبب DCR. حدد مجموعة المعلمات الكاملة التي تنشرها ورقة بيانات الجزء النهائي الخاص بك — وليس مجموعة فرعية منها.
الشقوق المخفية وحدود الفحص البصري
يمكن أن تحمل المحثات الرقائقية عيوبًا غير مرئية جسديًا من الخارج: شقوق داخل النواة المغناطيسية أو تحت ركيزة الملف. تُسمى هذه أحيانًا الشقوق الداكنة. تنشأ من الضغط الميكانيكي أثناء التشكيل، الضغط أو المناولة، ولا تغير المظهر الخارجي للجزء على الإطلاق.
معدات الفحص البصري التقليدية — الكاميرات التي تنظر إلى السطح المرئي — لا يمكنها اكتشافها، لأن الضوء المرئي لا يخترق مادة النواة. قد يمر جزء به شق مخفي أيضًا اختبار كهربائي عند درجة حرارة الغرفة، لأن الشق لم ينتشر بعد إلى مسار التيار.
يظهر الفشل لاحقًا. خلال عملية إعادة تدفق العميل، يفتح التمدد الحراري الشق؛ في الخدمة، ينتشر بسبب الدورة الميكانيكية أو الحرارية. النتيجة هي انحراف في التحريض، دائرة مفتوحة، أو قصر — ونظرًا لأن العيب نشأ في مصنعك، يُنسب الفشل إلى جزءك حتى لو ظهر في خط العميل أو في الميدان.
هذا مهم بشكل خاص للتطبيقات عالية الاعتمادية: إمدادات الطاقة للسيارات، وحدات الشحن السريع ومحطات الاتصالات، حيث يحمل فشل واحد في الميدان تكلفة غير متناسبة.
تصوير حراري بالأشعة فوق البنفسجية والأشعة تحت الحمراء: كيف يعمل ومتى يجب استخدامه
يتجاوز التصوير الحراري النشط الحد الذي يمنع الفحص بالأشعة تحت الحمراء السلبية. تعتمد الأشعة تحت الحمراء السلبية على انبعاث الحرارة الخاص بالجزء — عند درجة حرارة الغرفة، لا يوجد فرق في درجة الحرارة تقريبًا لتصويره، والشق لا يولد أي حرارة خاصة به.
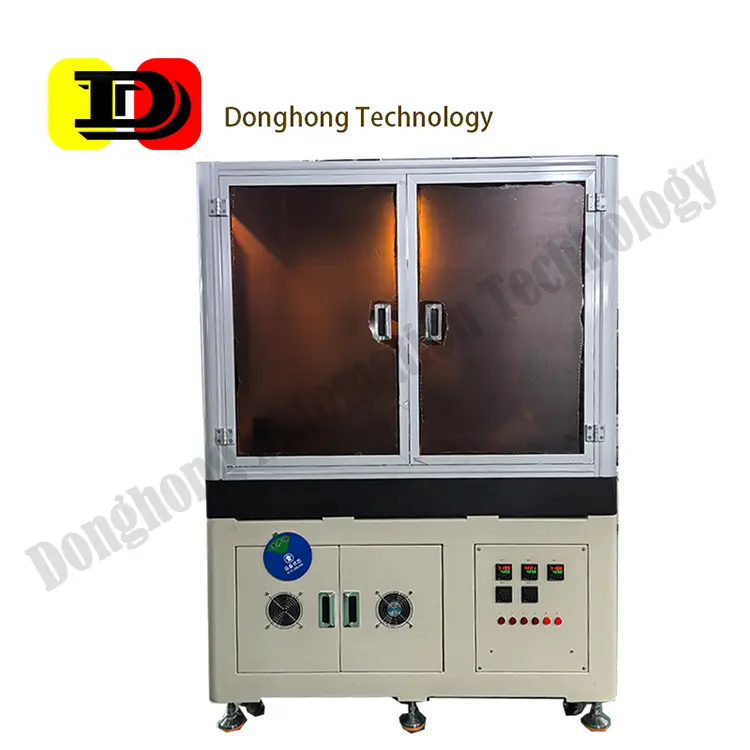
تقوم الطريقة النشطة بتحفيز الجزء أولاً (على سبيل المثال باستخدام طاقة الأشعة فوق البنفسجية أو الأشعة تحت الحمراء) ثم تصور الاستجابة الحرارية. يقوم الشق بقطع توصيل الحرارة عبر المادة، لذا فإن المنطقة المحيطة به تسخن وتبرد بمعدل مختلف عن الصلب المحيط. التوقيع الحراري هو ما تكشفه الكاميرا — يصبح العيب مرئيًا من خلال المادة، وليس عليها.
عمليًا، يعني هذا أن التصوير الحراري بالأشعة فوق البنفسجية والأشعة تحت الحمراء يمكن استخدامه كمرحلة فحص أثناء العملية للأجزاء المخصصة للتطبيقات عالية الاعتمادية، وكأداة تدقيق للتحقق من أن معلمات التشكيل والضغط تحت السيطرة. لا يحل محل الاختبار الكهربائي: الشق الذي لم يؤثر بعد على مسار التيار يمر باختبار كهربائي، وهو بالضبط الحالة التي تم تصميم هذه الطريقة لالتقاطها.
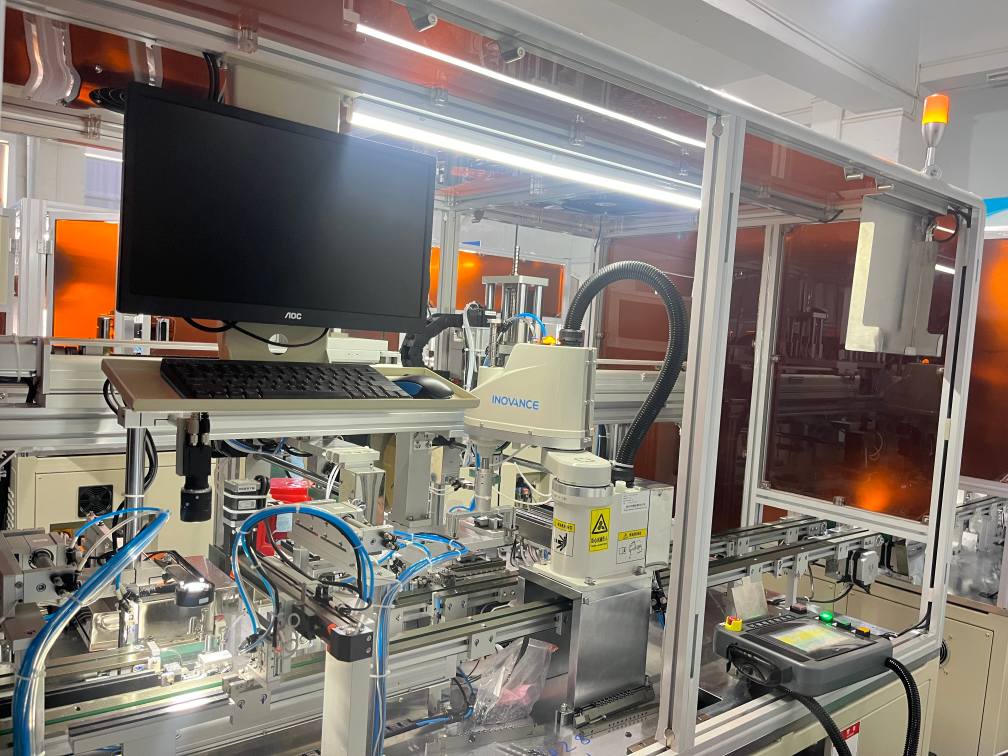
معمارية التعبئة باستخدام قرص الفهرسة والشريط واللف
تحول مرحلة التعبئة الأجزاء المختبرة إلى لفة يمكن لآلة الالتقاط والترتيب الخاصة بالعميل استهلاكها دون تدخل. تهيمن معماريتان:
- نوع قرص الفهرسة. يتم نقل الأجزاء حول قرص دوار عبر الاختبار → الفحص → التوجيه → تحميل الجيب → التعبئة. يوفر القرص وقت دورة ثابت لكل موضع، مما يجعل الإنتاجية قابلة للتنبؤ ويحتفظ بكل محطة فحص ثابتة. تناسب هذه المعمارية الإنتاج الأحادي العائلي عالي الحجم.
- النوع المتسلسل. تتحرك الأجزاء خطيًا عبر المحطات. عادةً ما يكون تغيير الحجم بين الأجزاء أسرع، مما يناسب مصنعًا يعمل على العديد من أرقام الأجزاء منخفضة الحجم.
بغض النظر عن المعمارية المختارة، يجب تحديد أربعة معلمات تعبئة:
- تحمل موضع الجيب — دقة وضع الجزء داخل جيب الشريط الحامل. إذا تجاوز ذلك تحمل المغذي الخاص بالعميل، فإن الفوهة تفوت الجزء ويتوقف خط العميل.
- اتساق التوجيه — بالنسبة للأجزاء ذات القطبية أو الطرف غير المتماثل، يجب التحقق من التوجيه، وليس الافتراض.
- قوة ختم الشريط العلوي — يجب أن تكون قوة الختم عالية بما يكفي لتحمل الشحن ومنخفضة بما يكفي ليفتحها مقشر العميل. هذه مواصفة، وليست افتراضية للآلة.
- دقة عدد اللفة — الكمية الفعلية على اللفة مقابل الملصق. يتم اكتشاف الأعداد القصيرة في خط العميل وتضر الثقة بشكل غير متناسب بتكلفتها.
جدول مواصفات الاختبار والتعبئة
| المرحلة | المعلمة | لماذا يهم | كيف يتم التحقق عند القبول |
|---|---|---|---|
| اختبار كهربائي | تردد الاختبار لـ L؛ مجموعة المعلمات الكاملة (L، DCR، Q حسب الاقتضاء) | التحريض يعتمد على التردد؛ مجموعات المعلمات الجزئية تسمح بمرور العيوب | التوافق مع مقياس LCR مرجعي على 30 جزء عينة |
| اختبار كهربائي | الإنتاجية مقابل مجموعة المعلمات | المزيد من المعلمات تستغرق وقتًا أطول؛ يعتمد توازن الخط على ذلك | قياس الوقت الفعلي للدورة عند مجموعة المعلمات الكاملة |
| فحص بصري | الهندسة الخارجية: الشقوق، التلوث، محاذاة الأطراف | تلتقط العيوب التي قد تصبح فشل مغذي أو لحام | مكتبة عينات معروفة جيدة ومعروفة سيئة |
| فحص داخلي | تصوير حراري بالأشعة فوق البنفسجية والأشعة تحت الحمراء للكشف عن الشقوق المخفية | طرق الفحص البصري لا يمكنها رؤية داخل النواة؛ الشقوق تمر باختبار كهربائي عند درجة حرارة الغرفة | معدل الكشف على عينات مكسورة عمدًا |
| تعبئة | تحمل موضع الجيب؛ التحقق من التوجيه | تجاوز تحمل المغذي يتوقف خط العميل | قياس انحراف الجيب عبر 100 جيب متتالي |
| تعبئة | قوة ختم الشريط العلوي؛ دقة عدد اللفة | فشل الختم والأعداد القصيرة تظهر عند العميل | اختبار قوة الفتح؛ التحقق من العدد لكل لفة |
قائمة التحقق من القبول لآلة الاختبار والتعبئة
- هل تغطي مجموعة الاختبار كل معلمة في ورقة بيانات الجزء النهائي الخاص بك؟
- هل يمكن برمجة تردد الاختبار لكل رقم جزء، وهل يتم تسجيله في بيانات التتبع؟
- هل يمكن للآلة رفض وفصل الأجزاء حسب وضع الفشل، بدلاً من وجود حاوية رفض واحدة؟ فصل وضع الفشل هو ما يحول بيانات الفحص إلى تغذية راجعة للعملية.
- هل طريقة الفحص قادرة على اكتشاف العيوب الداخلية، أم فقط السطحية؟
- هل تم تحديد تحمل موضع الجيب كرقم، وتم قياسه على أجزاءك؟
- هل تتوفر سجلات البيانات لكل جزء — النتيجة، قيم المعلمات، الطابع الزمني؟ هذا هو ما يسمح بتتبع شكوى العميل إلى نافذة الإنتاج.
- هل تم تحديد وقت التغيير للأحجام التي تعمل بها فعليًا؟
إذا أرسلت لنا ورقة بيانات الجزء الخاص بك ومواصفات المغذي لمعدات وضع العميل، فسوف نؤكد مجموعة معلمات الاختبار المتطابقة وتحملات التعبئة. أرسل استفسارًا مع ورقة البيانات مرفقة للبدء.
أسئلة متكررة
لماذا يمر المحث المكسور باختبار الكهرباء؟
لأنه عند درجة حرارة الغرفة لم يقم الشق بعد بقطع مسار التيار أو تغيير التحريض بشكل كبير. يصبح العيب مرئيًا كهربائيًا فقط عندما يفتح التمدد الحراري أثناء إعادة التدفق أو الضغط الميكانيكي في الخدمة. لهذا السبب تحتاج طرق الفحص الداخلية مثل التصوير الحراري النشط بالإضافة إلى الاختبار الكهربائي.
ما الفرق بين التصوير الحراري السلبي والنشط؟
تعتمد الأشعة تحت الحمراء السلبية على الحرارة التي ينبعث منها الجزء بالفعل، والتي تكون ضئيلة عند درجة حرارة الغرفة. يقوم التصوير الحراري النشط بتحفيز الجزء أولاً ثم تصوير الاستجابة الحرارية؛ يغير الشق معدل توصيل الحرارة المحلي، مما ينتج توقيعًا يمكن اكتشافه. فقط الطريقة النشطة تعمل لفحص درجة حرارة الغرفة لمكون غير مشغل.
هل يجب أن يحدث الاختبار قبل أو بعد التعبئة؟
يجب أن يحدث الاختبار الكهربائي والفحص قبل تحميل الجيب، بحيث لا تدخل الأجزاء المرفوضة أبدًا في الشريط الحامل. يتطلب الاختبار بعد التعبئة من الآلة إزالة واستبدال جزء داخل جيب مغلق، مما يضيف وضع فشل دون فائدة.
كيف يتم اختيار تردد الاختبار؟
يجب أن يتطابق مع التردد الذي يحدده العميل أو يقيسه للجزء. يتم تحديد المحثات الكهربائية عادةً عند 100 كيلوهرتز أو 1 ميغاهرتز؛ يتم تحديد أجزاء RF والسيراميك عالية التردد عند تردد أعلى. يؤدي الاختبار عند تردد مختلف عن ورقة البيانات إلى إنتاج رقم لن يتوافق مع فحص العميل الوارد.
هل يمكن لجهاز واحد التعامل مع كل من الاختبار والتعبئة؟
نعم، وتقلل المنصات المتكاملة من المناولة. المقايضة هي وقت التغيير وتكلفة التوقف: إذا كانت آلة الاختبار والتعبئة وحدة واحدة، فإن العطل يوقف كلا الوظيفتين. لبعض المصانع التي تنتج مزيجًا عاليًا، يتم الاحتفاظ بها منفصلة عمدًا. حدد أي نموذج يناسب مزيجك قبل الطلب.
تقوم شركة دونغقوان دونغهونغ لتكنولوجيا الأتمتة المحدودة بتصنيع آلات الاختبار والتعبئة، ومحطات الفحص البصري وخطوط الأتمتة الكاملة للمحثات من منشأتها التي تبلغ 5000 متر مربع في دونغقوان، قوانغدونغ. تأسست في عام 2013، مع أكثر من 50 براءة اختراع و8 حقوق نشر للبرمجيات. اتصل بنا لمراجعة مجموعة معلمات الاختبار وتحملات التعبئة الخاصة بك.