Câu trả lời nhanh
Câu trả lời ngắn gọn: Chất lượng cuộn cảm SMD được quyết định bởi ba quy trình liên tiếp — quấn, dán và hàn. Đầu tiên xác định quy trình quấn (kiểm soát độ căng và độ chính xác của vòng quấn thiết lập cơ sở điện), sau đó là dán (khối lượng phân phối và độ chính xác vị trí thiết lập cơ sở cơ học), và cuối cùng là hàn (đặc điểm nhiệt và độ chính xác vị trí thiết lập độ tin cậy của mối nối). Mua một máy đơn lẻ mà không phù hợp với hai máy còn lại là nguyên nhân phổ biến nhất dẫn đến một dây chuyền thử nghiệm tốt trong các lần chạy mẫu nhưng lại trôi dạt trong sản xuất hàng loạt.
Tại sao thứ tự quy trình quyết định năng suất, không phải máy riêng lẻ
Dây chuyền sản xuất cuộn cảm là một chuỗi các chuyển giao độ dung sai. Quy trình quấn tạo ra một cuộn dây có độ tự cảm phụ thuộc vào số vòng và độ căng quấn. Quy trình dán cố định hình dạng của cuộn dây bên trong lõi bằng một khối lượng keo được kiểm soát. Quy trình hàn tạo ra mối nối điện giữa đầu cuộn dây và điện cực đầu cuối.
Mỗi quy trình tiêu thụ độ dung sai còn lại từ quy trình trước. Nếu quy trình quấn để lại độ tự cảm ±5%, thì không có độ chính xác nào ở phía sau có thể phục hồi nó — quy trình dán và hàn sẽ trung thực tái tạo độ phân tán đó vào thành phần hoàn thiện. Đây là lý do tại sao những người mua có kinh nghiệm thường xác định từ tham số điện trở về phía sau, chứ không phải từ danh mục máy về phía trước.
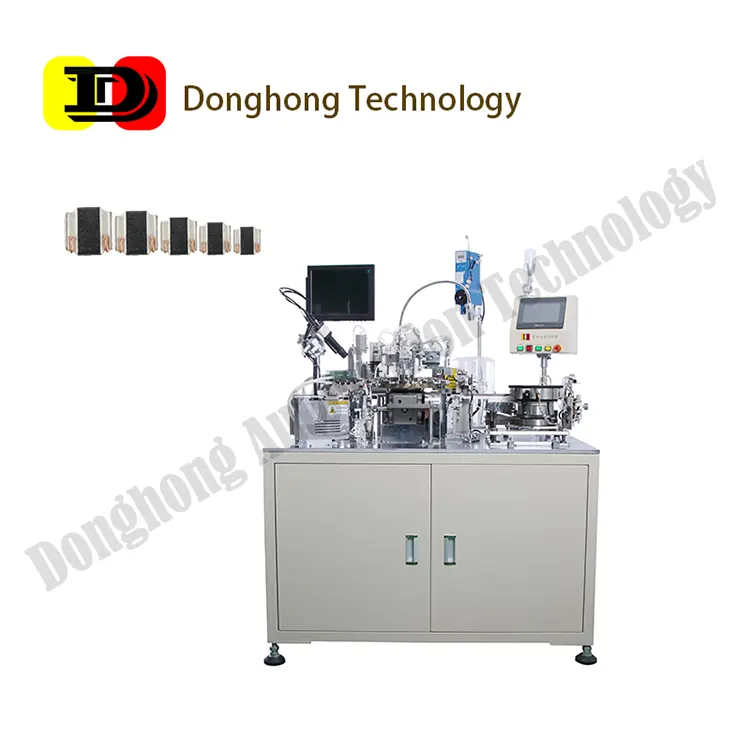
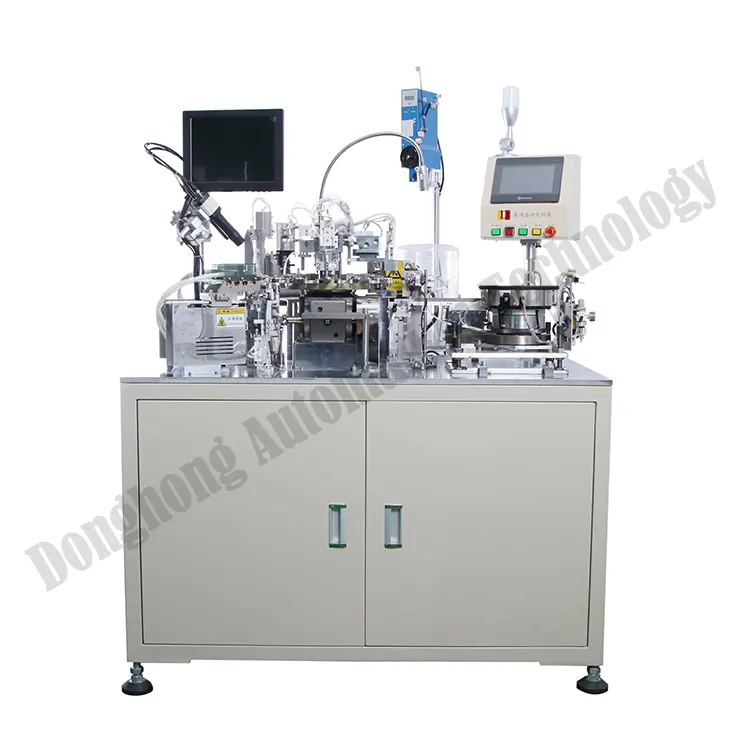
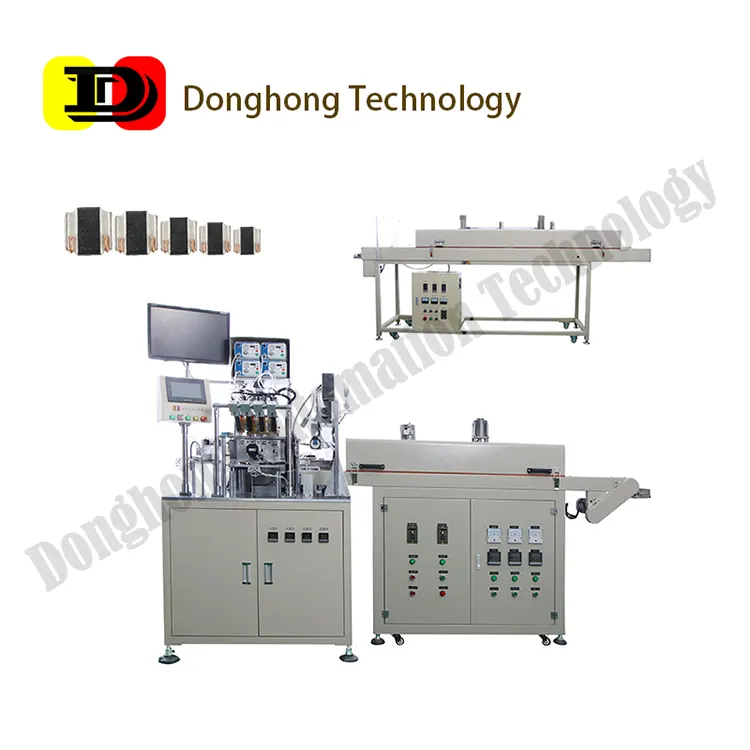
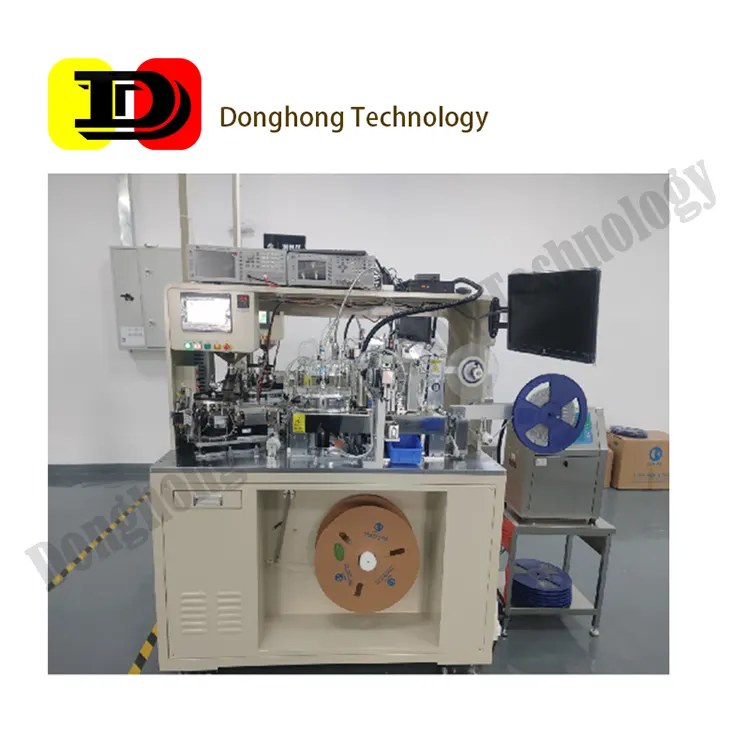
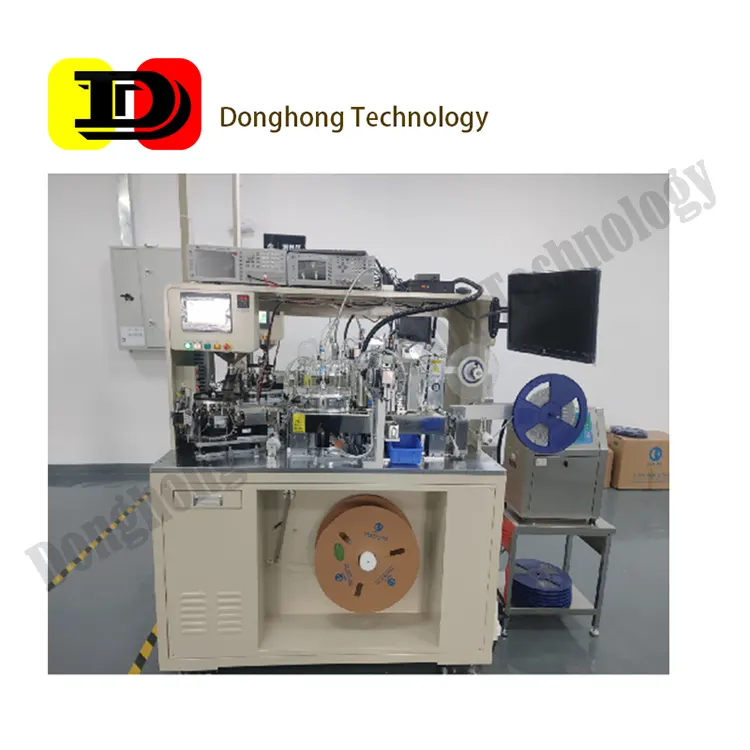
Công ty Công nghệ Tự động hóa Đông Quan Đông Hồng đã chế tạo thiết bị tự động hóa cuộn cảm từ năm 2013, bao gồm các máy quấn, phân phối, hàn, thử nghiệm và đóng gói cho toàn bộ các loại cuộn cảm T-Core, chế độ chung, NR, gốm tần số cao, đúc, bảo vệ và CD. Kinh nghiệm đó trên bảy dòng cuộn cảm là cơ sở thực tiễn cho logic lựa chọn dưới đây.
Quy trình một: quấn — độ căng, số vòng và lãng phí dây
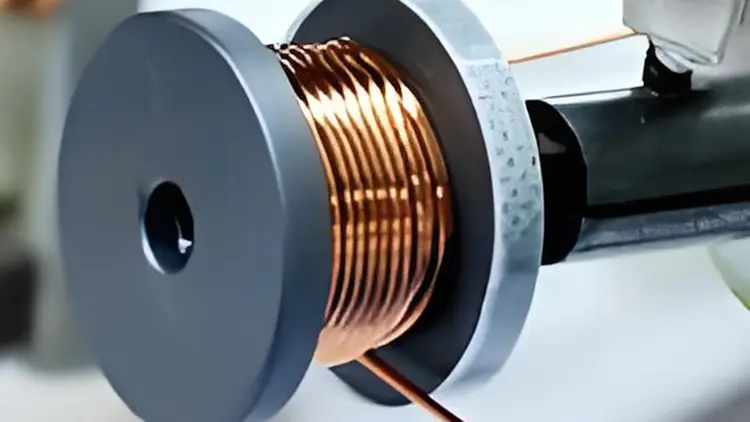
Quấn là nơi tạo ra hiệu suất điện. Ba biến số quan trọng nhất:
- Kiểm soát độ căng dây. Độ căng thay đổi trong một cuộn dây đơn lẻ làm thay đổi độ kéo dài của dây, điều này làm thay đổi tiết diện hiệu quả và do đó làm tăng điện trở DC (DCR). Kiểm soát độ căng vòng kín dựa trên servo giữ lực mục tiêu trong suốt các giai đoạn tăng tốc và giảm tốc của mỗi vòng.
- Số vòng và lớp. Đối với các cuộn nhiều lớp, điểm chuyển tiếp giữa các lớp phải được kiểm soát để dây không chồng lên nhau. Việc chồng chéo tạo ra một khối phình cục bộ sau này gây cản trở với khoang lõi trong quá trình dán.
- Lãng phí dây. Mỗi lần bắt đầu và kết thúc của một cuộn dây tạo ra phế liệu. Xử lý đầu tự động (cắt, kẹp và định vị) là điều phân tách một máy lãng phí 5% đồng khỏi một máy lãng phí dưới 2%.
Kiểm tra hình ảnh AI tích hợp vào máy quấn hiện nay phát hiện các khuyết tật như dây chồng chéo và thiếu vòng ở giai đoạn cuộn, thay vì phát hiện chúng sau khi bao bọc khi phần đã bị loại bỏ. Đối với các cuộn cảm dán từ tính NR, máy quấn thường được ghép với một đơn vị quấn và dán tích hợp để cuộn dây được cố định trước khi nó có thể thư giãn.
Quy trình hai: dán — khối lượng phân phối và đồng bộ đa trục
Dán chuyển đổi một cuộn dây lỏng lẻo thành một thành phần ổn định về kích thước. Đây là quy trình thường bị đánh giá thấp nhất ở giai đoạn xác định thông số, vì hành vi của keo không thể nhìn thấy trong phần hoàn thiện.
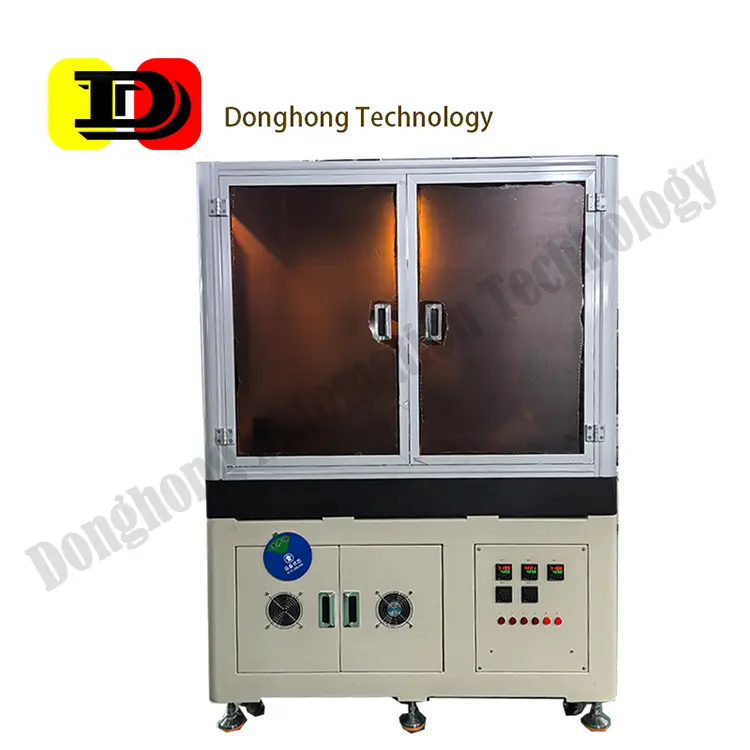
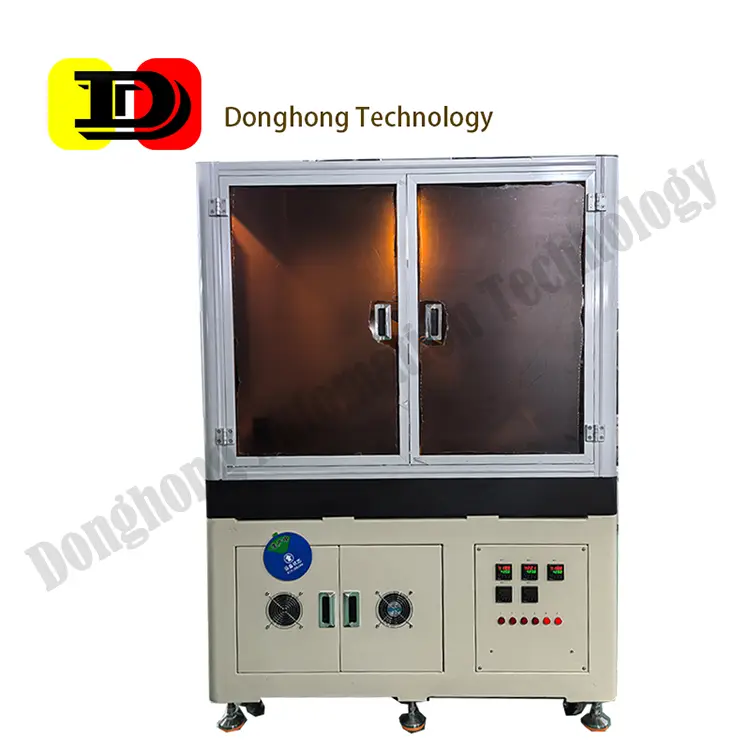
- Độ lặp lại khối lượng phân phối. Thiếu khối lượng làm cho cuộn dây tự do di chuyển dưới sự thay đổi nhiệt; thừa khối lượng làm keo rò rỉ vào khu vực đầu cuối và gây ra khuyết tật hàn sau này. Phân phối theo thể tích hoặc áp suất thời gian với bù vòng kín giữ khối lượng ổn định trong suốt ca làm việc.
- Độ chính xác vị trí. Đầu phun phải đạt được một vị trí XY lặp lại tương đối với mỗi khoang. Các cấu hình đa trục cho phép nhiều đầu phân phối hoạt động song song, điều này làm cho quy trình trở nên kinh tế ở mức sản lượng cao.
- Đồng bộ với nướng. Quá trình đông cứng keo bắt đầu ngay khi phần được phân phối. Nếu việc chuyển giao từ máy phân phối sang lò nướng không được đồng bộ, trạng thái đông cứng sẽ khác nhau giữa các phần — và trạng thái đông cứng ảnh hưởng đến giá trị độ tự cảm cuối cùng.
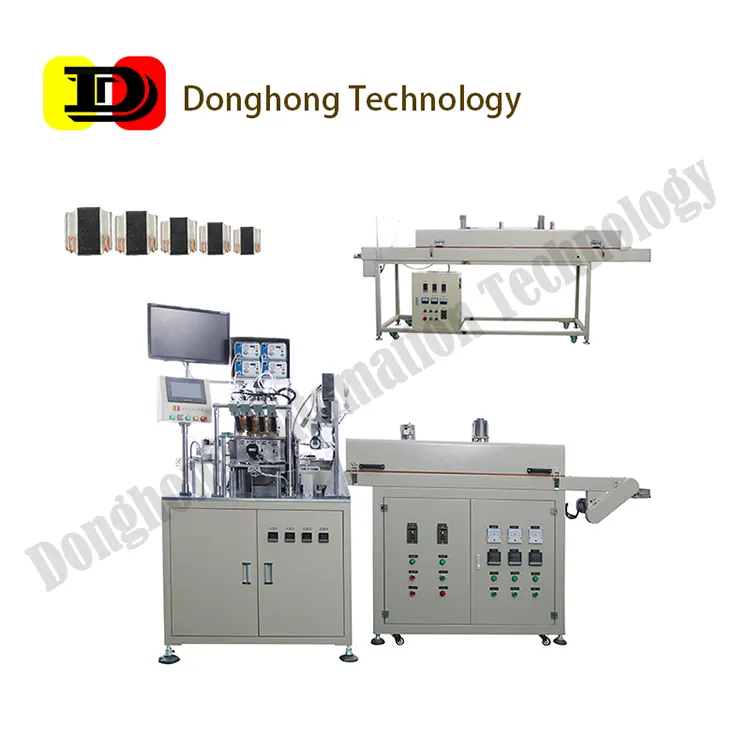
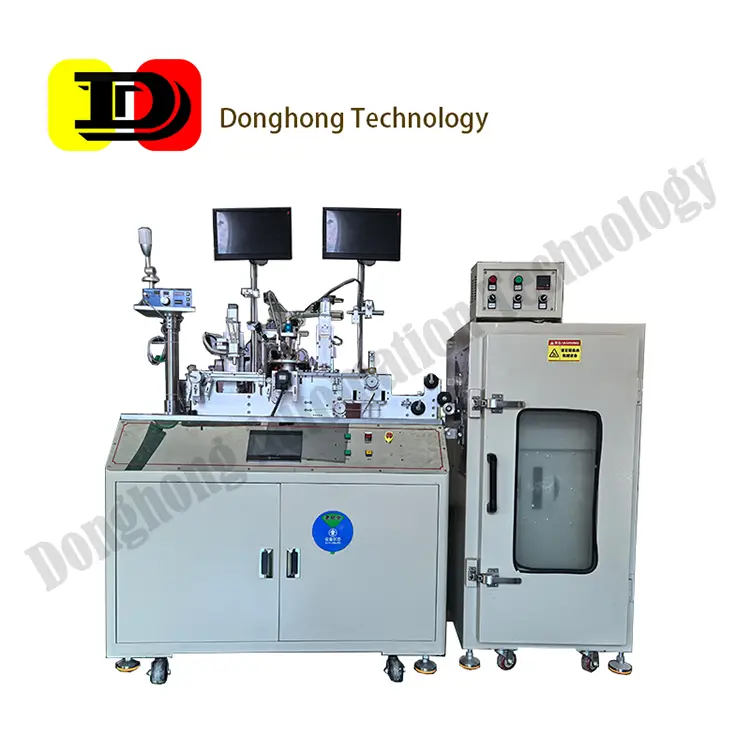
Kiểm soát dựa trên bus của nhiều trục cho phép phân phối, chuyển giao và nướng hoạt động như một chuỗi không người điều khiển. Đây là sự khác biệt kiến trúc giữa một máy phân phối độc lập và một máy dán có thể được đưa vào một dây chuyền hiện có mà không cần thêm một người vận hành.
Quy trình ba: hàn — đặc điểm nhiệt và độ chính xác vị trí
Hàn tạo ra mối nối điện và là nơi các khuyết tật tiềm ẩn xâm nhập vào cuộn cảm hoàn thiện. Hai điểm thông số chiếm ưu thế:
- Kiểm soát đặc điểm nhiệt. Mối nối hàn phải đạt được nhiệt độ ướt mà không làm quá nhiệt lõi từ tính hoặc keo. Hàn robot với kiểm soát nhiệt độ vòng kín chỉ cung cấp năng lượng nơi mối nối, thay vì làm nóng toàn bộ phần trong một đợt sóng hoặc lô tái chảy.
- Độ chính xác vị trí. Đối với các cuộn cảm miniaturized và các thành phần dán từ tính, đầu cuối và đầu dây cuộn rất gần nhau. Lỗi định vị vài phần mười milimét tạo ra một mối nối lạnh mà vượt qua thử nghiệm mạch nhưng thất bại sau khi thay đổi nhiệt.
Các trạm hàn robot xử lý các gia đình đầu cuối-chế độ chung, NR và CD với cùng một nền tảng, điều này đơn giản hóa việc quản lý phụ tùng trong một nhà máy đa gia đình. Đối với các ứng dụng yêu cầu độ tin cậy cao — nguồn điện ô tô, mô-đun sạc nhanh, trạm gốc truyền thông — hồ sơ hàn không phải là một khoản chi phí mà là một yêu cầu về độ tin cậy.
Bảng so sánh ba quy trình
| Quy trình | Kiểm soát | Thông số chính | Thất bại điển hình nếu không được xác định đúng | Điểm kiểm tra |
|---|---|---|---|---|
| Quấn | Độ tự cảm, DCR, giá trị Q | Loại kiểm soát độ căng (servo vòng kín so với cơ khí); độ phân giải lập trình số vòng | Độ phân tán độ tự cảm rộng; tỷ lệ phế liệu đồng cao | Số vòng và dây chồng chéo, trong quá trình |
| Dán | Độ ổn định cơ học, tuổi thọ thay đổi nhiệt | Độ lặp lại khối lượng phân phối; số trục đồng bộ; đồng bộ hóa chuyển giao đông cứng | Cuộn dây di chuyển dưới nhiệt; keo rò rỉ vào đầu cuối | Mẫu trọng lượng phân phối, mỗi ca |
| Hàn | Độ tin cậy của mối nối, điện trở tiếp xúc | Kiểm soát đặc điểm nhiệt; độ chính xác vị trí (mm); phương pháp gia nhiệt | Mối nối lạnh vượt qua thử nghiệm nhưng thất bại trong thực địa | Kiểm tra kéo cộng với kiểm tra hình ảnh/AOI |
Độ dung sai chuyển giao giữa các quy trình
Cuộc trò chuyện về thông số nên tập trung vào ngân sách độ dung sai, không phải vào các con số độ chính xác của máy riêng lẻ. Một cách thực tiễn để thiết lập nó:
- Bắt đầu từ thông số của phần hoàn thiện — độ dung sai độ tự cảm và độ dung sai DCR mà thiết kế của khách hàng yêu cầu.
- Phân bổ khoảng một nửa ngân sách đó cho quy trình quấn, vì quấn là yếu tố đóng góp chính.
- Phân bổ nửa còn lại cho quy trình dán (thay đổi hình dạng) và hàn (điện trở mối nối).
- Xác minh rằng các máy bạn đang xem xét có thể giữ được phần chia sẻ đã phân bổ của chúng, được đo trên các phần của riêng bạn — không phải trên các phần demo của nhà cung cấp.
Đây cũng là lý do tại sao việc lựa chọn quy trình nên được thực hiện như một bộ. Một người mua xác định một máy quấn có độ chính xác cao và sau đó chọn máy phân phối có chi phí thấp nhất chỉ đơn giản là đã di chuyển nút thắt xuống phía dưới, và sẽ phát hiện ra điều đó trong sản xuất hàng loạt thay vì trong quá trình lấy mẫu.
Danh sách kiểm tra thông số trước khi đặt hàng
- Các dòng cuộn cảm nào phải được dây chuyền xử lý — NR, T-Core, CD, bảo vệ, chế độ chung, gốm tần số cao, đúc? Một dây chuyền đơn dòng có thể đơn giản hơn; một dây chuyền đa dòng cần thời gian chuyển đổi được xác định.
- Mục tiêu sản lượng mỗi giờ là gì, và với số lượng khoang nào? Các tuyên bố về sản lượng phải nêu rõ số lượng khoang mà chúng được đo lường.
- Độ dung sai độ tự cảm yêu cầu là gì? Điều này thiết lập yêu cầu kiểm soát độ căng quấn.
- Việc chuyển giao từ phân phối sang nướng có tự động không, và có được đồng bộ không?
- Phương pháp hàn là gì, và có thể lập trình hồ sơ nhiệt theo số phần không?
- Có sẵn quấn, dán và hàn từ một nhà cung cấp, để việc chuyển giao độ dung sai là trách nhiệm duy nhất không?
- Có kiểm tra hình ảnh AI có sẵn trong quá trình, hay chỉ kiểm tra ở giai đoạn thử nghiệm cuối cùng?
Nếu bạn gửi cho chúng tôi thông số của phần hoàn thiện và mục tiêu sản lượng, các kỹ sư của chúng tôi sẽ lập bản đồ nó với các nền tảng quấn, dán và hàn và trả lại một đề xuất quy trình với phân bổ độ dung sai được làm rõ. Gửi yêu cầu để bắt đầu đánh giá đó.
Các câu hỏi thường gặp
Tôi nên tự động hóa quy trình nào trước nếu tôi chỉ có thể mua một máy?
Quấn, trong hầu hết mọi trường hợp. Quấn thiết lập các tham số điện, vì vậy tự động hóa nó mang lại sự giảm thiểu lớn nhất về độ phân tán và phế liệu. Tự động hóa dán hoặc hàn trước cải thiện chi phí lao động nhưng để lại nguồn độ dung sai chính là thủ công.
Có một máy nào có thể xử lý cả cuộn cảm NR và T-Core không?
Một số nền tảng quấn có thể, thông qua thay đổi chương trình và thay đổi thiết bị. Ràng buộc thực tiễn không phải là chuyển động quấn mà là xử lý vật liệu — các phần dán từ tính NR và các phần T-Core khác nhau về cách chúng được cấp, định hướng và kẹp. Xác định thời gian chuyển đổi một cách rõ ràng nếu tính linh hoạt đa dòng là một yêu cầu.
Làm thế nào tôi có thể xác minh tuyên bố về khối lượng phân phối?
Yêu cầu một nghiên cứu trọng lượng phân phối trên keo của riêng bạn, không phải keo tham chiếu của nhà cung cấp. Độ nhớt của keo, nhiệt độ và thời gian sử dụng đều ảnh hưởng đến khối lượng, vì vậy một buổi trình diễn với một vật liệu khác không chuyển giao. Cân 30 phần liên tiếp và kiểm tra độ lệch chuẩn, không chỉ trung bình.
Kiểm tra hình ảnh AI có thay thế cho thử nghiệm điện cuối cùng không?
Không. Kiểm tra hình ảnh phát hiện các khuyết tật hình học — dây chồng chéo, thiếu vòng, nứt, ô nhiễm — mà sau này sẽ trở thành các lỗi điện. Thử nghiệm điện cuối cùng đo độ tự cảm, DCR và Q. Hai điều này bổ sung cho nhau: kiểm tra hình ảnh ngăn bạn phải trả tiền cho việc xử lý sau đó của một phần đã bị lỗi.
Lợi ích của hàn robot so với hàn sóng cho cuộn cảm là gì?
Nhiệt độ cục bộ. Hàn robot cung cấp năng lượng đến mối nối thay vì ngâm toàn bộ phần trong một bể nhiệt, điều này quan trọng khi lõi từ tính hoặc keo có giới hạn nhiệt thấp hơn so với yêu cầu của hợp kim hàn. Nó cũng loại bỏ nhu cầu về một bước che chắn trên các phần mà hình dạng đầu cuối bị lộ ra.
Công ty TNHH Công nghệ Tự động hóa Đông Quan Đông Hồng đã sản xuất thiết bị tự động hóa cuộn cảm từ năm 2013 tại một cơ sở 5.000 mét vuông ở Đông Quan, Quảng Đông, với hơn 50 bằng sáng chế và 8 bản quyền phần mềm. Các sản phẩm bao gồm máy quấn, dán, hàn, thử nghiệm và đóng gói cho các cuộn cảm T-Core, chế độ chung, NR, gốm tần số cao, đúc, bảo vệ và CD. Liên hệ với chúng tôi để xem xét thông số quy trình.