Câu trả lời nhanh
Câu trả lời ngắn gọn: Kiểm tra, kiểm tra hình ảnh và đóng gói là cơ hội cuối cùng để ngăn chặn một cuộn cảm bị lỗi trước khi nó đến máy lắp đặt của khách hàng. Xác định ba điều: một bộ kiểm tra điện hoàn chỉnh (độ tự cảm, DCR, Q, và dòng bão hòa nếu có liên quan), một phương pháp kiểm tra có thể nhìn vào bên trong linh kiện (hình ảnh nhiệt UV-IR phát hiện các vết nứt ẩn mà kiểm tra quang học không thể thấy), và một giai đoạn đóng gói mà độ chính xác chỉ mục của khoang tương ứng với độ dung sai của thiết bị lắp đặt của khách hàng.
Tại sao giai đoạn cuối cùng quyết định tỷ lệ lỗi thoát của bạn
Mỗi quy trình trước giai đoạn này đã thêm giá trị cho linh kiện. Quấn, dán và hàn đều đã được thanh toán. Nếu một cuộn cảm bị lỗi vượt qua giai đoạn cuối cùng, bạn không chỉ vận chuyển một lỗi — bạn vận chuyển mọi chi phí upstream bên trong nó, cộng với chi phí dừng dây chuyền của khách hàng khi nó gặp sự cố.
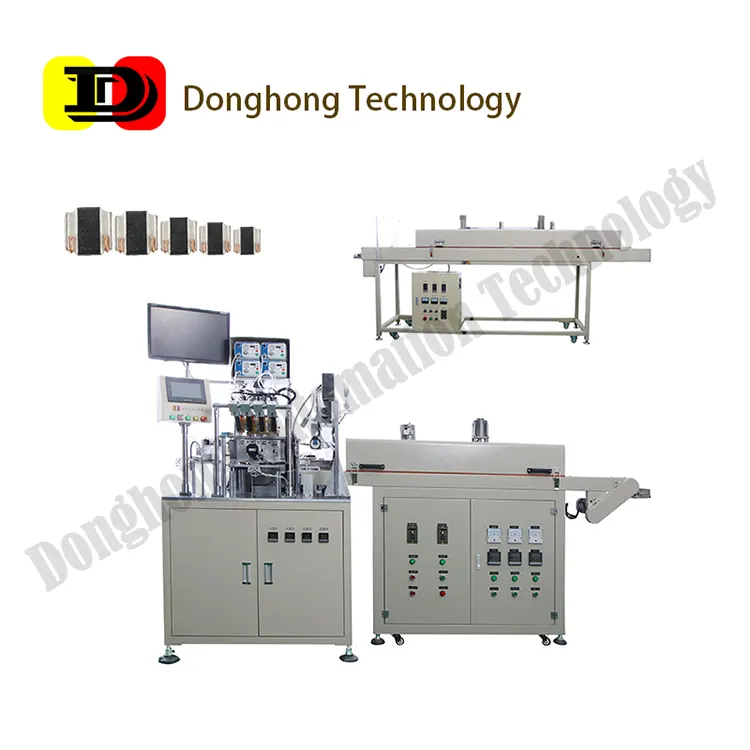
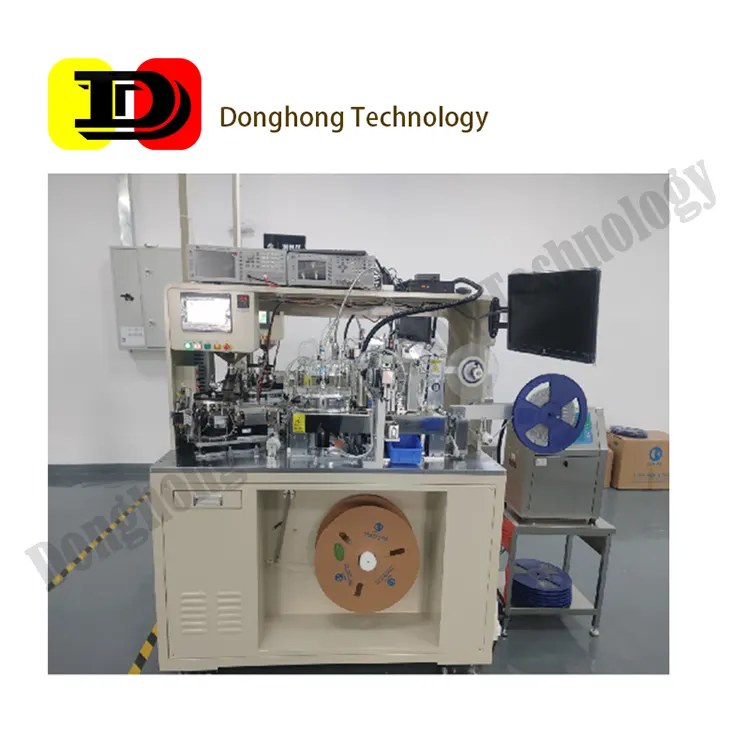
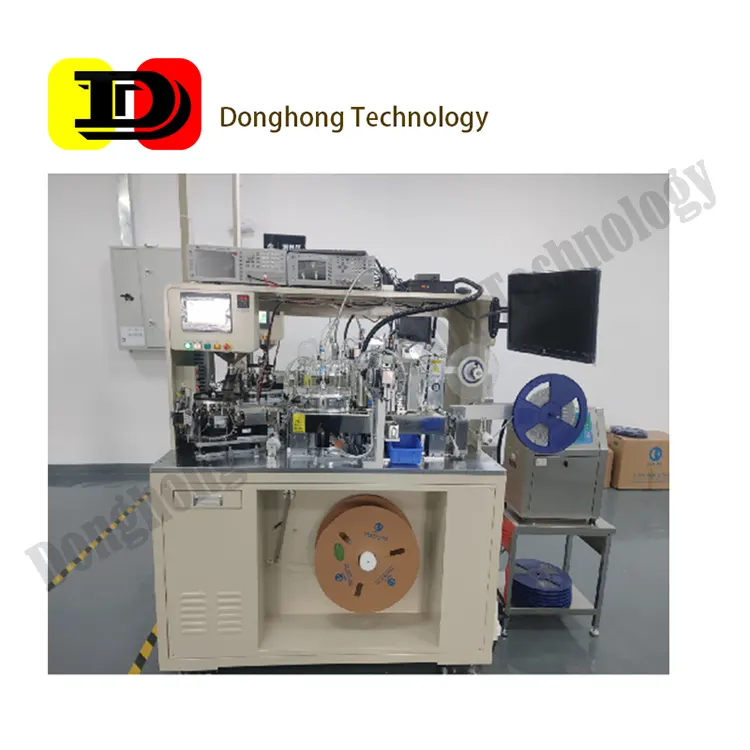
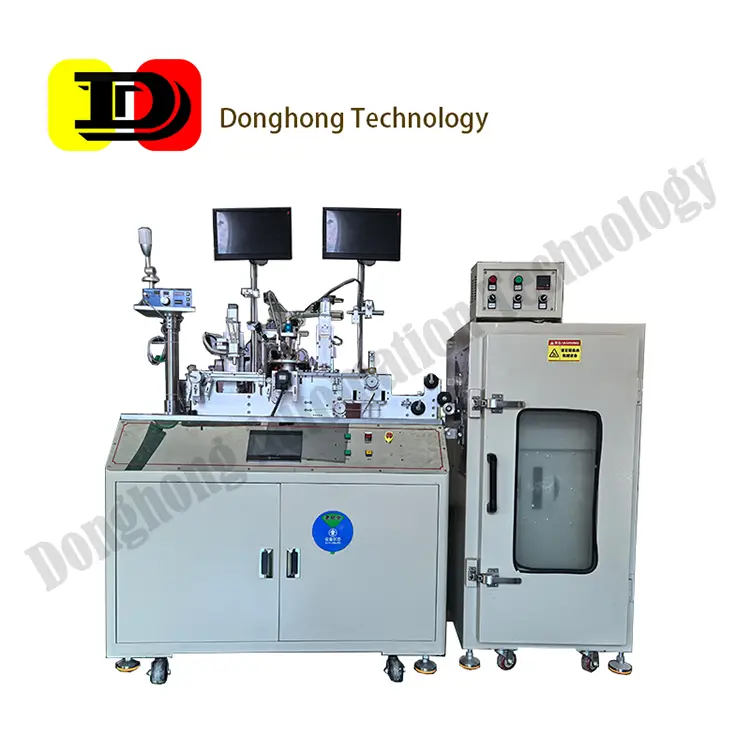
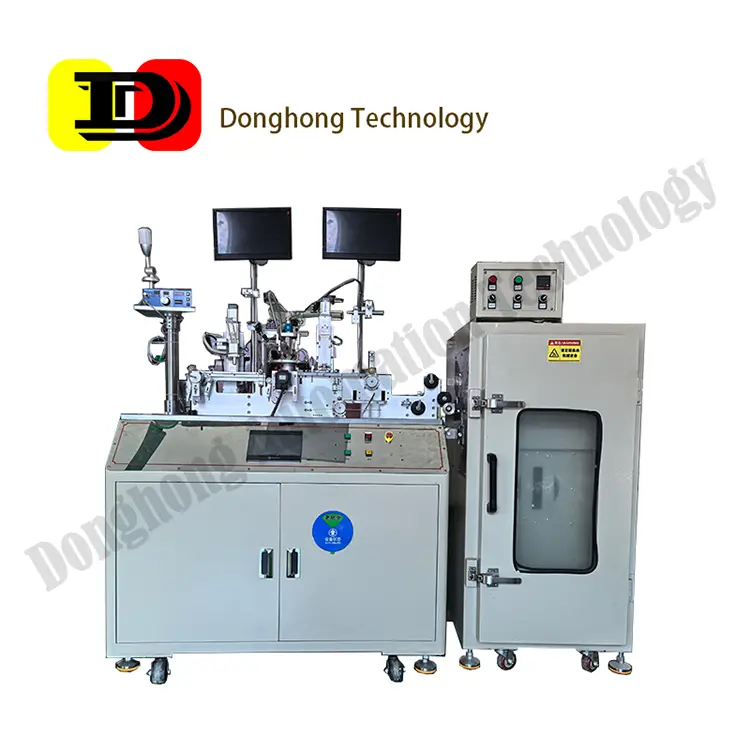
Sự bất đối xứng đó là lý do tại sao giai đoạn kiểm tra và đóng gói xứng đáng nhận được sự chú ý về thông số kỹ thuật giống như máy quấn. Đây cũng là giai đoạn mà có nhiều loại kiến trúc máy khác nhau nhất, từ một máy kiểm tra điện đơn giản đến một nền tảng tích hợp kết hợp kiểm tra điện, kiểm tra hình ảnh, đánh dấu và đóng gói băng cuộn trong một lần.
Bộ kiểm tra điện: những gì thực sự cần đo
- Độ tự cảm (L) tại tần số quy định. Độ tự cảm phụ thuộc vào tần số. Kiểm tra ở tần số sai sẽ tạo ra một con số không tương quan với phép đo trong mạch của khách hàng. Tần số kiểm tra phải phù hợp với ứng dụng — thường là 100 kHz hoặc 1 MHz cho các cuộn cảm công suất, cao hơn cho các linh kiện RF.
- Điện trở DC (DCR). DCR ảnh hưởng trực tiếp đến hiệu suất trong chuyển đổi năng lượng. Nó cũng phục vụ như một chỉ báo gián tiếp về các khuyết tật cuốn: một DCR ngoài dung sai thường có nghĩa là số vòng quấn sai hoặc một sợi dây bị đứt một phần.
- Hệ số chất lượng (Q). Đối với các cuộn cảm gốm RF và tần số cao, Q tại tần số hoạt động là tham số mà thiết kế của khách hàng phụ thuộc vào.
- Trở kháng và hành vi bão hòa cho các cuộn cảm chế độ chung và công suất, nơi chức năng của linh kiện là triệt tiêu thay vì lưu trữ năng lượng.
Một máy kiểm tra chỉ đo độ tự cảm sẽ thông qua các linh kiện mà khách hàng từ chối dựa trên DCR. Xác định đầy đủ bộ thông số mà bảng dữ liệu linh kiện hoàn thiện của bạn công bố — không phải một tập hợp con của nó.
Các vết nứt ẩn và giới hạn của kiểm tra quang học
Các cuộn cảm chip có thể mang theo các khuyết tật mà không thể nhìn thấy từ bên ngoài: các vết nứt bên trong lõi từ hoặc dưới lớp nền cuộn. Những vết nứt này đôi khi được gọi là vết nứt tối. Chúng phát sinh từ căng thẳng cơ học trong quá trình đúc, ép hoặc xử lý, và chúng không làm thay đổi vẻ ngoài bên ngoài của linh kiện chút nào.
Thiết bị kiểm tra quang học thông thường — camera nhìn vào bề mặt có thể nhìn thấy — không thể phát hiện chúng, vì ánh sáng nhìn thấy không xuyên qua vật liệu lõi. Một linh kiện có vết nứt ẩn cũng có thể vượt qua kiểm tra điện ở nhiệt độ phòng, vì vết nứt chưa lan vào đường dẫn dòng điện.
Sự cố xuất hiện sau đó. Trong quá trình tái lưu của khách hàng, sự giãn nở nhiệt mở rộng vết nứt; trong quá trình sử dụng, chu kỳ cơ học hoặc nhiệt độ làm lan rộng nó. Kết quả là độ tự cảm trôi, một mạch hở, hoặc một ngắn mạch — và vì khuyết tật bắt nguồn từ nhà máy của bạn, sự cố được quy cho linh kiện của bạn mặc dù nó xuất hiện tại dây chuyền của khách hàng hoặc trong thực địa.
Điều này đặc biệt quan trọng đối với các ứng dụng yêu cầu độ tin cậy cao: nguồn cung cấp điện ô tô, mô-đun sạc nhanh và trạm gốc truyền thông, nơi một sự cố trong thực địa mang lại chi phí không tương xứng.
Hình ảnh nhiệt UV-IR: cách hoạt động và khi nào sử dụng
Hình ảnh nhiệt chủ động vượt qua giới hạn mà kiểm tra hồng ngoại thụ động gặp phải. Hồng ngoại thụ động dựa vào sự phát thải nhiệt của chính linh kiện — ở nhiệt độ phòng, một cuộn cảm gần như không có sự chênh lệch nhiệt độ để hình ảnh, và một vết nứt không tạo ra nhiệt riêng của nó.
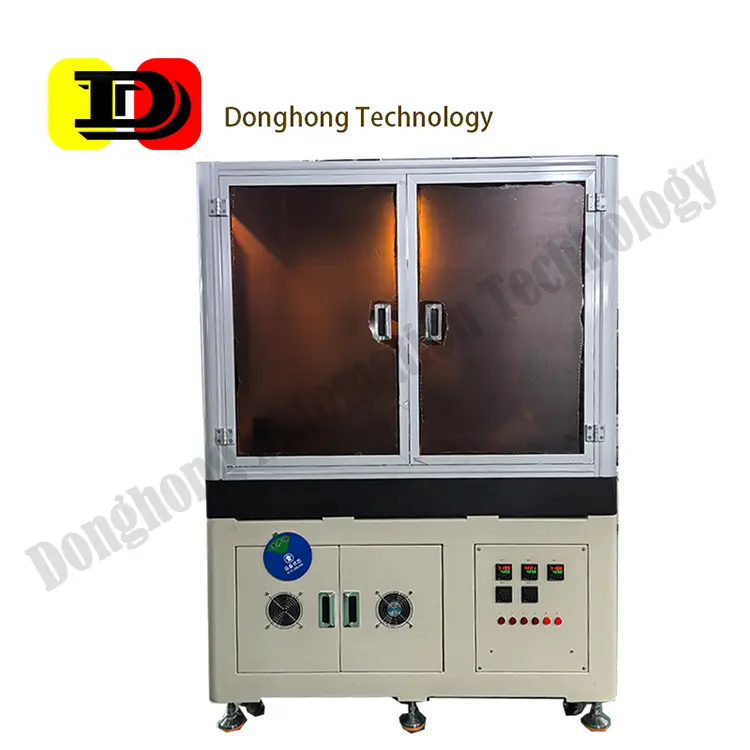
Một phương pháp chủ động kích thích linh kiện trước (ví dụ bằng năng lượng UV hoặc IR) và sau đó hình ảnh phản ứng nhiệt. Một vết nứt ngắt quãng dẫn nhiệt qua vật liệu, vì vậy khu vực xung quanh nó nóng lên và nguội đi với tốc độ khác so với vật rắn xung quanh. Chữ ký nhiệt là những gì camera phát hiện — khuyết tật trở nên rõ ràng qua vật liệu, không phải trên đó.
Thực tế, điều này có nghĩa là hình ảnh nhiệt UV-IR có thể được sử dụng như một giai đoạn kiểm tra trong quá trình cho các linh kiện dành cho các ứng dụng yêu cầu độ tin cậy cao, và như một công cụ kiểm toán để xác minh rằng các thông số đúc và ép đang được kiểm soát. Nó không thay thế kiểm tra điện: một vết nứt chưa ảnh hưởng đến đường dẫn dòng điện sẽ vượt qua kiểm tra điện, điều này chính xác là trường hợp mà phương pháp này được thiết kế để phát hiện.
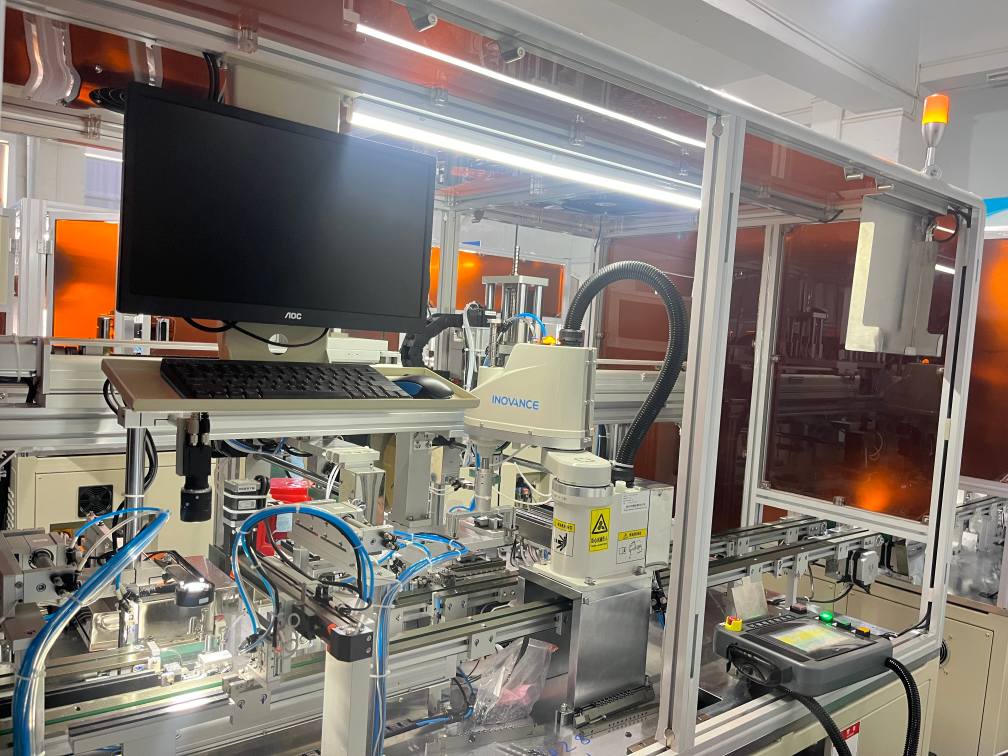
Kiến trúc đóng gói đĩa chỉ mục và băng cuộn
Giai đoạn đóng gói chuyển đổi các linh kiện đã được kiểm tra thành một cuộn mà máy lắp đặt của khách hàng có thể tiêu thụ mà không cần can thiệp. Hai kiến trúc chiếm ưu thế:
- Loại đĩa chỉ mục. Các linh kiện được đưa quanh một đĩa quay qua kiểm tra → kiểm tra → định hướng → tải túi → dán băng. Đĩa cung cấp thời gian chu kỳ cố định cho mỗi vị trí, điều này làm cho thông lượng trở nên dự đoán được và giữ cho mỗi trạm kiểm tra đứng yên. Kiến trúc này phù hợp với sản xuất số lượng lớn một gia đình duy nhất.
- Loại in-line. Các linh kiện di chuyển tuyến tính qua các trạm. Thay đổi giữa các kích thước linh kiện thường nhanh hơn, điều này phù hợp với một nhà máy chạy nhiều số lượng linh kiện thấp.
Dù kiến trúc nào được chọn, bốn thông số đóng gói phải được xác định:
- Độ dung sai vị trí túi — độ chính xác lắp đặt của linh kiện bên trong túi băng. Nếu điều này vượt quá độ dung sai của thiết bị cấp liệu của khách hàng, vòi sẽ bỏ lỡ linh kiện và dây chuyền của khách hàng sẽ dừng lại.
- Độ nhất quán định hướng — đối với các linh kiện có cực tính hoặc đầu nối không đối xứng, định hướng phải được xác minh, không phải giả định.
- Độ kín của băng che — độ bền niêm phong phải đủ cao để chịu được vận chuyển và đủ thấp để khách hàng có thể mở nó. Đây là một thông số kỹ thuật, không phải mặc định của máy.
- Độ chính xác số lượng cuộn — số lượng thực tế trên cuộn so với nhãn. Số lượng ngắn được phát hiện tại dây chuyền của khách hàng và làm tổn hại lòng tin không tương xứng với chi phí của chúng.
Bảng thông số kiểm tra và đóng gói
| Giai đoạn | Thông số | Tại sao điều này quan trọng | Cách xác minh khi chấp nhận |
|---|---|---|---|
| Kiểm tra điện | Tần số kiểm tra cho L; bộ thông số đầy đủ (L, DCR, Q nếu áp dụng) | Độ tự cảm phụ thuộc vào tần số; các bộ thông số một phần cho phép khuyết tật thoát | Tương quan với một đồng hồ LCR tham chiếu trên 30 mẫu linh kiện |
| Kiểm tra điện | Thông lượng kiểm tra so với bộ thông số | Nhiều thông số mất nhiều thời gian hơn; sự cân bằng dây chuyền phụ thuộc vào điều này | Đo thời gian chu kỳ thực tế tại bộ thông số đầy đủ |
| Kiểm tra quang học | Hình dạng bên ngoài: mẻ, ô nhiễm, căn chỉnh đầu nối | Bắt các khuyết tật có thể trở thành lỗi cấp liệu hoặc hàn | Thư viện mẫu biết tốt và biết xấu |
| Kiểm tra nội bộ | Hình ảnh nhiệt UV-IR cho các vết nứt ẩn | Các phương pháp quang học không thể nhìn thấy bên trong lõi; các vết nứt vượt qua kiểm tra điện ở nhiệt độ phòng | Tỷ lệ phát hiện trên các mẫu bị nứt cố ý |
| Đóng gói | Độ dung sai vị trí túi; xác minh định hướng | Vượt quá độ dung sai cấp liệu dừng dây chuyền của khách hàng | Đo độ lệch túi trên 100 túi liên tiếp |
| Đóng gói | Độ bền niêm phong băng che; độ chính xác số lượng cuộn | Các lỗi niêm phong và số lượng ngắn xuất hiện tại khách hàng | Kiểm tra lực bóc; xác minh số lượng trên mỗi cuộn |
Danh sách kiểm tra chấp nhận cho máy kiểm tra và đóng gói
- Bộ kiểm tra có bao gồm mọi thông số trong bảng dữ liệu linh kiện hoàn thiện của bạn không?
- Tần số kiểm tra có thể lập trình theo số linh kiện, và có được ghi lại trong dữ liệu truy xuất không?
- Máy có thể từ chối và phân loại các linh kiện theo chế độ lỗi, thay vì một thùng từ chối kết hợp không? Phân loại theo chế độ lỗi là điều biến dữ liệu kiểm tra thành phản hồi quy trình.
- Phương pháp kiểm tra có khả năng phát hiện các khuyết tật bên trong, hay chỉ các khuyết tật bề mặt?
- Độ dung sai vị trí túi có được xác định bằng một con số, và được đo trên các linh kiện của bạn không?
- Dữ liệu ghi lại có sẵn cho mỗi linh kiện — kết quả, giá trị thông số, dấu thời gian không? Đây là điều cho phép một khiếu nại của khách hàng được truy tìm đến một khoảng thời gian sản xuất.
- Thời gian chuyển đổi có được xác định cho các kích thước linh kiện mà bạn thực sự chạy không?
Nếu bạn gửi cho chúng tôi bảng dữ liệu linh kiện của bạn và thông số kỹ thuật cấp liệu của thiết bị lắp đặt của khách hàng, chúng tôi sẽ xác nhận bộ thông số kiểm tra phù hợp và độ dung sai đóng gói. Gửi một yêu cầu với bảng dữ liệu đính kèm để bắt đầu.
Các câu hỏi thường gặp
Tại sao một cuộn cảm bị nứt lại vượt qua kiểm tra điện?
Bởi vì ở nhiệt độ phòng, vết nứt chưa ngắt quãng đường dẫn dòng điện hoặc thay đổi đáng kể độ tự cảm. Khuyết tật chỉ trở nên rõ ràng về điện khi sự giãn nở nhiệt trong quá trình tái lưu hoặc căng thẳng cơ học trong quá trình sử dụng mở rộng nó thêm. Đây là lý do tại sao các phương pháp kiểm tra nội bộ như hình ảnh nhiệt chủ động cần thiết bên cạnh kiểm tra điện.
Điểm khác biệt giữa hình ảnh nhiệt thụ động và chủ động là gì?
Hồng ngoại thụ động dựa vào nhiệt mà linh kiện đã phát ra, điều này là không đáng kể ở nhiệt độ phòng. Hình ảnh nhiệt chủ động kích thích linh kiện trước và sau đó hình ảnh phản ứng nhiệt; một vết nứt thay đổi tỷ lệ dẫn nhiệt cục bộ, tạo ra một chữ ký có thể phát hiện. Chỉ phương pháp chủ động mới hoạt động cho việc kiểm tra ở nhiệt độ phòng của một linh kiện không được cấp điện.
Kiểm tra nên diễn ra trước hay sau khi dán băng?
Kiểm tra điện và kiểm tra nên diễn ra trước khi tải túi, để các linh kiện bị từ chối không bao giờ vào túi cấp liệu. Kiểm tra sau khi dán băng yêu cầu máy phải lấy ra và thay thế một linh kiện bên trong túi kín, điều này tạo ra một chế độ lỗi mà không mang lại lợi ích nào.
Làm thế nào để chọn tần số kiểm tra?
Nó nên phù hợp với tần số mà khách hàng xác định hoặc đo linh kiện. Các cuộn cảm công suất thường được xác định ở 100 kHz hoặc 1 MHz; các linh kiện RF và gốm tần số cao được xác định cao hơn. Kiểm tra ở một tần số khác với bảng dữ liệu sẽ tạo ra một con số không tương quan với kiểm tra đầu vào của khách hàng.
Có thể một máy xử lý cả kiểm tra và đóng gói không?
Có, và các nền tảng tích hợp giảm thiểu việc xử lý. Sự đánh đổi là thời gian chuyển đổi và chi phí dừng lại: nếu máy kiểm tra và máy đóng gói là một đơn vị, một lỗi sẽ dừng cả hai chức năng. Đối với sản xuất đa dạng, một số nhà máy cố tình giữ chúng tách biệt. Xác định mô hình nào phù hợp với sự pha trộn của bạn trước khi đặt hàng.
Công ty TNHH Công nghệ Tự động hóa Đông Quan Đông Hồng sản xuất máy kiểm tra và đóng gói, trạm kiểm tra hình ảnh và các dây chuyền tự động hoàn chỉnh cho cuộn cảm từ cơ sở 5.000 mét vuông tại Đông Quan, Quảng Đông. Thành lập năm 2013, với hơn 50 bằng sáng chế và 8 bản quyền phần mềm. Liên hệ với chúng tôi để xem xét bộ thông số kiểm tra và độ dung sai đóng gói của bạn.